


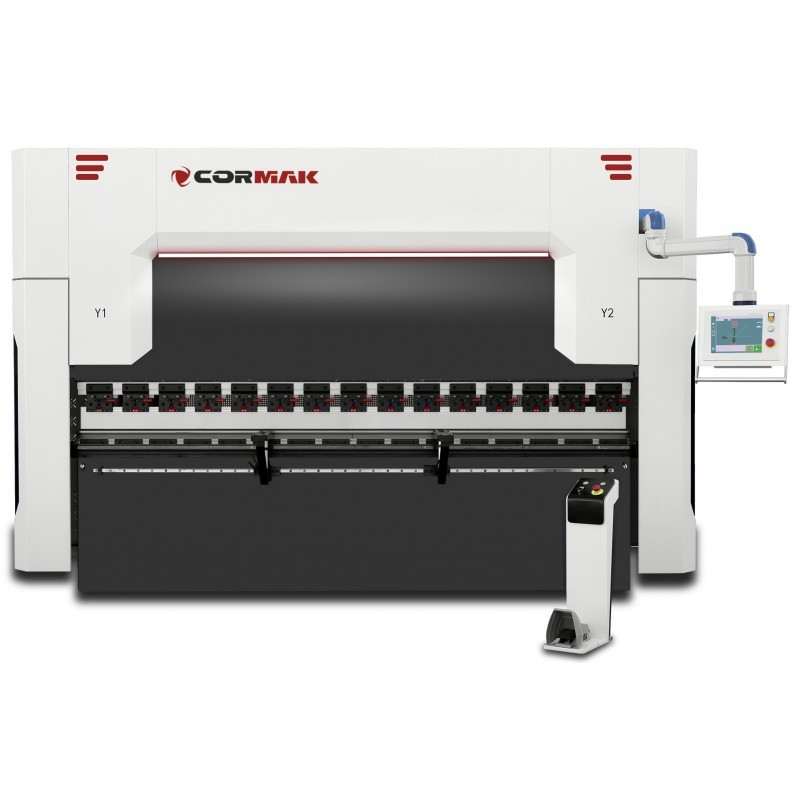
Quando si sceglie una pressa piegatrice CNC, è facile concentrarsi esclusivamente sul numero di assi controllati. I produttori offrono macchine a 3, 4, 6 e 8 assi e, nelle configurazioni più complesse, il numero di elementi controllati può essere anche maggiore. Tuttavia, un numero maggiore di assi non sempre significa una scelta migliore. L’aspetto più importante è adattare la configurazione al tipo di pezzi, al volume di produzione, alla frequenza dei cambi di attrezzaggio e al livello di automazione previsto.
Quando si sceglie una pressa piegatrice CNC, è facile concentrarsi esclusivamente sul numero di assi controllati. I produttori offrono macchine a 3, 4, 6 e 8 assi, e nelle configurazioni più complesse il numero di elementi controllati può essere ancora maggiore. Tuttavia, un numero maggiore di assi non sempre significa una scelta migliore. La cosa più importante è adattare la configurazione al tipo di pezzi, al volume di produzione, alla frequenza dei cambi di attrezzaggio e al livello di automazione previsto.
In molti stabilimenti, la configurazione di base Y1 + Y2 + X sarà sufficiente per lavori semplici. Tuttavia, in presenza di pezzi più complessi, gli assi R e Z1/Z2 si rivelano presto indispensabili. Nelle presse lunghe, anche la compensazione automatica della flessione, spesso definita come asse V, riveste grande importanza.
Cosa significano gli assi in una pressa piegatrice CNC?
Ogni asse è responsabile di un determinato movimento della macchina, della trave o del paracolpi posteriore. Il controllore CNC ne imposta la posizione in base al programma di piegatura, evitando all’operatore di dover effettuare ogni volta misurazioni e regolazioni manuali.
Gli assi più comuni sono:
- Y1 e Y2 – controllo del lato sinistro e destro della trave mobile,
- X – regolazione della distanza del paraurti posteriore dalla linea di piegatura,
- R – regolazione dell’altezza delle punte del paracolpi posteriore,
- Z1 e Z2 – posizione laterale delle punte del paracolpi sulla lunghezza della macchina,
- X1 e X2 – regolazione indipendente del lato sinistro e destro del paracolpi,
- V – compensazione automatica della flessione del piano o della trave.
Sono proprio questi elementi a influire maggiormente sul comfort di lavoro, sulla ripetibilità della piegatura e sulla gamma di pezzi realizzabili sulla pressa.
Assi Y1 e Y2 – la base per una piegatura di precisione
In una pressa piegatrice idraulica CNC, gli assi Y1 e Y2 determinano la posizione dei lati sinistro e destro della trave mobile. Il sistema di controllo gestisce entrambi i lati in modo indipendente, affinché la trave mantenga la posizione corretta rispetto al piano di lavoro durante l’intero ciclo di lavoro.
Ciò influisce direttamente sull’ottenimento di un angolo di piegatura ripetibile su tutta la lunghezza del pezzo. Il controllo Y1/Y2 consente inoltre la correzione della posizione della trave e la regolazione precisa del punto di piegatura inferiore. In pratica, questi sono gli assi fondamentali di una moderna pressa piegatrice CNC.
Asse X – l’asse più importante del paracolpi posteriore
Se Y1 e Y2 sono responsabili del movimento della trave, l’asse X determina la posizione della linea di piegatura sul pezzo. Il controllore sposta il paracadute posteriore al valore programmato, mentre l’operatore avvicina la lamiera alle dita del paracadute ed esegue la piegatura.
In questo modo non è necessario misurare manualmente la posizione del bordo successivo. L’asse X è particolarmente importante per i pezzi con più pieghe, poiché dopo ogni ciclo il battente può posizionarsi automaticamente sul valore successivo memorizzato nel programma.
Per la maggior parte delle applicazioni standard, la configurazione Y1 + Y2 + X rappresenta il minimo indispensabile da cui partire nella scelta di una pressa CNC.
Asse R – quando è davvero utile?
L’asse R è responsabile della posizione verticale delle dita del battuta posteriore. È importante perché, dopo la prima piegatura, il pezzo non rimane sempre piatto. Il bordo successivo può trovarsi più in alto o più in basso rispetto al piano di lavoro della macchina. Se il battuta si muove solo sull’asse X, l’operatore potrebbe avere difficoltà a posizionare correttamente il pezzo.
L’asse R consente di sollevare o abbassare automaticamente le dita del paracolpi. È particolarmente utile in caso di:
- profili con numerose pieghe,
- flange alte,
- elementi a scatola,
- involucri e armadi,
- sequenze di piegatura complesse.
Se la pressa deve eseguire principalmente piegature singole e semplici, l'asse R non sarà sempre necessario. In una produzione più diversificata, tuttavia, aumenta notevolmente le capacità della macchina e riduce la necessità di regolare manualmente il pezzo.
Assi Z1 e Z2 – importanti nella produzione variabile
Gli assi Z1 e Z2 controllano lo spostamento delle punte del paracolpi a sinistra e a destra lungo la lunghezza della macchina. Nelle presse semplici, l’operatore posiziona le punte manualmente. Ciò non rappresenta un grosso problema se per molte ore viene prodotto lo stesso pezzo.
La situazione cambia in caso di frequenti cambi di commessa. Gli assi automatici Z1/Z2 consentono al controllore di posizionare autonomamente le dita nei punti corretti. L’operatore non deve spostarle manualmente ogni volta né verificarne la posizione con un metro.
Ciò riveste particolare importanza nella produzione di:
- serie brevi,
- pezzi di diverse larghezze,
- alloggiamenti, scatole e armadi,
- componenti realizzati secondo diversi programmi,
- produzioni che richiedono frequenti cambi di attrezzaggio.
Se è fondamentale il cambio rapido degli ordini, gli assi Z1/Z2 possono ridurre significativamente i tempi di regolazione della macchina.
Assi X1 e X2 – per pezzi più complessi
L’asse X standard sposta l’intero paracolpi parallelamente alla linea di piegatura. Per la maggior parte dei pezzi ciò è sufficiente. Nelle configurazioni più avanzate si ricorre tuttavia agli assi X1 e X2, ovvero alla regolazione indipendente dei lati sinistro e destro del paracolpi.
Tale soluzione può essere necessaria in caso di elementi di forma irregolare, quando ci si basa su spigoli obliqui o in piegature in cui lo spigolo di riferimento non è parallelo alla linea di piegatura. Si tratta di un’attrezzatura destinata principalmente alle aziende più esigenti. Per i profili, gli involucri e gli elementi strutturali tipici, l’asse X standard è solitamente sufficiente.
Asse V – compensazione della flessione
In presenza di pezzi lunghi e di elevate forze di piegatura, il tavolo e la trave della pressa possono subire una leggera deformazione elastica. Di conseguenza, l’angolo di piegatura al centro del pezzo può differire da quello ottenuto ai bordi.
La soluzione è la compensazione della flessione, spesso indicata come asse V. Il sistema modifica la geometria del piano di lavoro o del sistema di fissaggio dello stampo in modo da compensare la deformazione che si verifica durante la piegatura.
La compensazione automatica è particolarmente importante nel caso di:
- elementi lunghi,
- lamiere più spesse,
- tolleranze angolari rigorose,
- produzioni in serie,
- piegatura su ampia larghezza di lavoro.
In una pressa piegatrice CNC di grandi dimensioni, la compensazione automatica della flessione è una soluzione su cui non vale la pena risparmiare eccessivamente.
Vale la pena acquistare una pressa con il numero massimo di assi?
Non sempre. Se l’azienda produce principalmente profili semplici ed elementi ripetitivi, un paracolpi multiasse sofisticato potrebbe essere utilizzato solo in misura limitata. Un numero maggiore di assi comporta una struttura più complessa, un prezzo più elevato della macchina e maggiori esigenze in termini di gestione e manutenzione.
D’altra parte, una configurazione troppo semplice potrebbe limitare le capacità produttive già dopo pochi mesi. Vale quindi la pena valutare non solo gli ordini attuali, ma anche lo sviluppo previsto dell’azienda, il tipo di nuovi pezzi e la frequenza delle riattrezzature.
Qual è la configurazione degli assi più adatta?
Per semplici lavori di officina si può optare per la configurazione:
Y1 + Y2 + X
Questa garantisce un’automazione di base e un posizionamento preciso del paracolpi posteriore.
Per un’azienda che produce componenti più diversificati, la soluzione migliore sarà:
Y1 + Y2 + X + R
L'asse R amplia le possibilità in caso di piegature successive e profili con geometrie più complesse.
Per una produzione flessibile, frequenti cambi di commessa e pezzi più complessi, vale la pena prendere in considerazione:
Y1 + Y2 + X + R + Z1 + Z2
Una pressa piegatrice CNC a 6 assi di questo tipo offre un’elevata libertà di regolazione automatica del parapetto. Nelle macchine di grandi dimensioni è consigliabile utilizzare anche la compensazione automatica V.
Il numero di assi non è tutto
Al momento dell’acquisto di una pressa, non si dovrebbe valutare la macchina esclusivamente sulla base delle indicazioni “6 assi” o “8 assi”. Altrettanto importanti sono la precisione di posizionamento, la velocità del battente, la struttura delle guide, la rigidità del telaio, l’impianto idraulico e le capacità del controllore CNC.
Un buon controllore dovrebbe consentire di creare comodamente i programmi, salvare le sequenze di piegatura e calcolare automaticamente le posizioni dei singoli assi. Nei sistemi più avanzati, l’operatore può inserire le dimensioni del pezzo e il controllore aiuta a scegliere la sequenza di piegatura e le impostazioni della macchina.
In pratica, una pressa a 6 assi ben configurata può rivelarsi più utile di una macchina molto più complessa, le cui funzionalità non sono necessarie in un determinato stabilimento.
Riepilogo
Gli assi principali di una pressa piegatrice CNC sono Y1, Y2 e X. Essi garantiscono il controllo di base della trave e la regolazione automatica del paracolpi posteriore. Se si producono elementi più complessi, vale la pena estendere la configurazione con l’asse R. In caso di frequenti cambi di pezzo, gli assi Z1 e Z2 offrono un grande vantaggio, poiché regolano automaticamente le dita del paracolpi.
Nelle presse lunghe è importante anche la compensazione della flessione V, poiché contribuisce a mantenere un angolo di piegatura uniforme su tutta la lunghezza del pezzo. Per molti stabilimenti moderni, un buon compromesso tra prezzo, automazione e funzionalità sarà una pressa piegatrice CNC dotata degli assi Y1, Y2, X, R, Z1 e Z2 e della compensazione automatica della flessione.

Categorie