


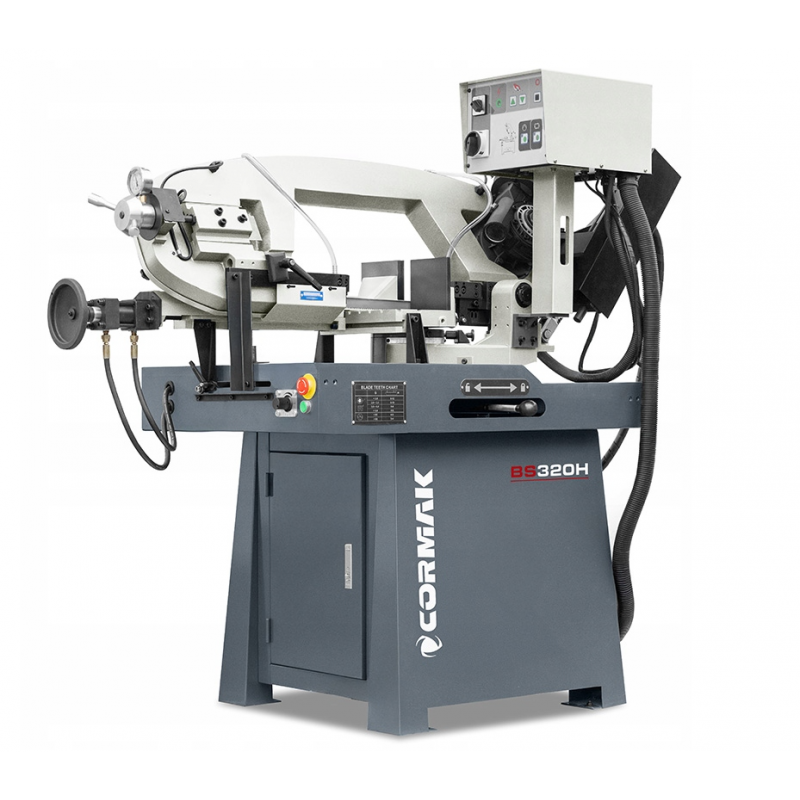
Il taglio obliquo è una delle operazioni più comuni eseguite nelle officine di fabbro, negli stabilimenti di produzione e nelle aziende che si occupano della lavorazione dei metalli. Viene utilizzato per il taglio di profili in acciaio, tubi, angolari, piattelli, barre ed elementi strutturali.
Il taglio angolare è una delle operazioni più comuni eseguite nelle officine di carpenteria metallica, negli stabilimenti di produzione e nelle aziende che si occupano di lavorazione dei metalli. Viene utilizzata per tagliare profili in acciaio, tubi, angolari, piattelli, barre ed elementi strutturali.
Una troncatrice a nastro per metalli ben regolata consente di ottenere un taglio uniforme, ripetibile e preciso. Ciò è di grande importanza nella saldatura di telai, ringhiere, strutture portanti, costruzioni in acciaio ed elementi di montaggio. Anche un minimo errore di angolo può rendere il materiale non idoneo al montaggio successivo.
Nella scelta di una «troncatrice a nastro per metalli», è opportuno prestare attenzione non solo alla potenza del motore, ma anche alla stabilità della struttura, all’ampiezza di regolazione dell’angolo, alla guida del nastro, al sistema di fissaggio del materiale e alla possibilità di lavorare con raffreddamento.
Dove si utilizza il taglio angolare?
Il taglio angolare è necessario ovunque gli elementi metallici debbano successivamente formare angoli, telai, mensole, strutture spaziali o dettagli saldati con un angolo specifico. Ciò vale sia per le piccole serie artigianali che per la produzione in serie di elementi in acciaio.
I profili più comunemente tagliati ad angolo sono:
- profili chiusi e aperti;
- tubi in acciaio e alluminio;
- angolari, profilati a C e piattini;
- barre piene ed elementi strutturali;
- componenti per ringhiere, telai, strutture portanti e costruzioni saldate.
In questo tipo di lavori non conta solo la possibilità di impostare l’angolo, ma anche la ripetibilità. Se gli elementi successivi differiscono per lunghezza o angolo, il montaggio diventa più difficile e il saldatore deve correggere gli spazi e l’allineamento direttamente in sede.
Regolazione dell’angolo di taglio
Il primo passo consiste nell’impostare con precisione l’angolo. Diverse troncatrici a nastro per metalli possono consentire tagli con angoli di 45°, 60° o in un intervallo più ampio. In pratica, non contano solo i valori sulla scala, ma anche la leggibilità della graduazione, la rigidità del blocco e l’assenza di gioco nel meccanismo di rotazione.
Prima di iniziare il lavoro, è opportuno verificare che il braccio della sega, la morsa e gli elementi di regolazione siano stabili. Nel taglio angolare, anche un piccolo spostamento può influire sul risultato finale. Nel caso di elementi che richiedono un’elevata precisione, è consigliabile eseguire un taglio di prova su un breve tratto di materiale e verificarne le dimensioni con una squadra, un calibro o uno strumento di misura adeguato alle tolleranze.
Nella produzione ripetitiva è consigliabile contrassegnare le impostazioni più utilizzate e impiegare dei limitatori di lunghezza. Ciò facilita la preparazione di serie di elementi con la stessa geometria.
Fissaggio stabile del materiale
Anche una sega a nastro per metalli di alta qualità non garantirà un taglio preciso se il materiale è fissato in modo errato. Il profilo, il tubo o la barra devono essere saldamente serrati nella morsa e sostenuti in modo stabile su tutta la lunghezza.
Nel taglio angolare, il pezzo presenta spesso una superficie di appoggio inferiore rispetto al taglio rettilineo. È necessario assicurarsi che il materiale non si sposti lateralmente, non ruoti nella morsa e non scivoli oltre il piano di lavoro. Gli elementi lunghi devono essere sostenuti con un rullo, un supporto o un alimentatore a rulli. La mancanza di sostegno può causare lo sbilanciamento del materiale, vibrazioni, l’inceppamento del nastro e un taglio storto.
Particolare attenzione va prestata ai profili a pareti sottili e ai tubi. Una pressione eccessiva può deformare il materiale, mentre una pressione insufficiente ne consentirà lo spostamento durante il lavoro. È opportuno regolare la pressione in modo che il pezzo sia stabile, ma non venga danneggiato.
Scelta del nastro da taglio
La qualità del lavoro dipende in gran parte dalla scelta delle seghe a nastro per metalli più adatte. Si utilizza un nastro diverso per i profili a pareti sottili, un altro per le barre piene e un altro ancora per i materiali difficili da lavorare o per l’acciaio inossidabile.
Nella scelta del nastro occorre tenere conto di:
- il tipo di materiale da tagliare;
- lo spessore della parete o la sezione piena dell’elemento;
- la durezza del materiale;
- l’intensità di lavoro;
- la qualità richiesta della superficie dopo il taglio.
Un dente troppo grande può strappare il profilo sottile e causare la rottura dei denti. Un dente troppo fine può intasarsi con il materiale pieno, aumentando la resistenza al taglio. In entrambi i casi, la qualità del taglio diminuisce e l'usura del nastro aumenta.
Un nastro usurato o scelto in modo errato causa spesso uno scostamento del taglio. Il risultato è una superficie irregolare, una maggiore smussatura e la necessità di una lavorazione aggiuntiva del metallo. Pertanto, lo stato del nastro deve essere controllato regolarmente, specialmente durante la lavorazione in serie.
Avanzamento, guide e raffreddamento
Durante il taglio angolare, il nastro rimane spesso a contatto con il materiale più a lungo rispetto al taglio perpendicolare. L’avanzamento deve essere fluido, regolare e adeguato alla sezione. Un abbassamento troppo rapido del braccio può causare vibrazioni, surriscaldamento, rottura dei denti e usura accelerata del nastro.
Le guide devono essere posizionate il più vicino possibile al materiale. Quanto più breve è il tratto di nastro non sostenuto, tanta maggiore è la stabilità di funzionamento e minore il rischio di torsione del nastro. È importante anche una corretta tensione del nastro, conforme alle raccomandazioni del produttore della macchina.
Nel taglio di acciaio, profili spessi, sezioni piene e nella lavorazione in serie è consigliabile utilizzare il raffreddamento. Il refrigerante riduce l'attrito, dissipa il calore e aiuta a rimuovere i trucioli dalla zona di taglio. In questo modo il nastro funziona in modo più stabile e la sua durata può essere più lunga.
Gli errori più comuni nel taglio angolare
Tra gli errori più comuni figurano:
- regolazione imprecisa dell’angolo o lavorazione con un bloccaggio instabile;
- fissaggio insufficiente del materiale nella morsa;
- mancanza di supporto per profili lunghi;
- nastro non adatto alla sezione del materiale;
- utilizzo di un nastro usurato o danneggiato;
- avanzamento del braccio troppo veloce;
- guide mal regolate;
- mancanza di raffreddamento in presenza di materiali particolarmente difficili.
Ciascuno di questi errori può compromettere la precisione del taglio, aumentare l'usura del nastro e prolungare le fasi di lavorazione successive. In casi estremi, può anche causare l'inceppamento del materiale o il danneggiamento del nastro.
Controllo prima del taglio angolare
| Elemento di controllo | Perché è importante? | Cosa controllare? |
|---|---|---|
| Angolo di taglio | Determina l'adattamento dell'elemento durante il montaggio | Scala, blocco, taglio di prova e misurazione |
| Fissaggio del materiale | Impedisce lo spostamento e la deformazione del pezzo | Pressione della morsa, sostegno dell’elemento lungo, stabilità |
| Nastro da taglio | Influisce sulla qualità, sulla rettilineità e sulla durata dell’utensile | Dentatura, stato dei denti, scelta in base al materiale |
| Guide | Stabilizzano il nastro nella zona di taglio | Distanza tra i denti, giochi, posizionamento vicino al materiale |
| Avanzamento e raffreddamento | Limita il surriscaldamento e l’usura del nastro | Velocità di abbassamento del braccio, portata del refrigerante, trucioli |
Domande frequenti
Perché la sega a nastro taglia storto?
Le cause più comuni sono: nastro usurato, guide mal regolate, avanzamento troppo veloce, fissaggio del materiale insufficiente o angolo non regolato con precisione. Vale la pena controllare anche la tensione del nastro e lo stato della morsa.
È necessario il raffreddamento?
Sì, soprattutto nel taglio di acciaio, profili spessi, sezioni piene e nella lavorazione in serie. Il raffreddamento limita il surriscaldamento, aiuta a rimuovere i trucioli e può prolungare la durata del nastro.
Come scegliere il nastro per la sega a nastro?
Il nastro deve essere scelto in base al tipo di materiale, allo spessore della parete e alla sezione trasversale del pezzo. Un nastro è adatto ai profili sottili, mentre un altro alle barre piene. In caso di frequenti cambi di materiale, è consigliabile seguire le raccomandazioni del produttore del nastro e della macchina.
È consigliabile effettuare un taglio di prova?
Sì. Nel caso di elementi di precisione, un taglio di prova consente di verificare l’angolo effettivo, il comportamento del nastro e la stabilità del fissaggio prima di iniziare la serie vera e propria.
Riepilogo
Una troncatrice a nastro ben scelta facilita il taglio angolare di precisione e migliora la ripetibilità del lavoro. È ideale per profili, tubi, barre ed elementi strutturali, specialmente quando è fondamentale l’adattamento dei pezzi per la saldatura o il montaggio.
Se la precisione è fondamentale per te, presta attenzione alla regolazione dell’angolo, al fissaggio stabile del materiale, alla scelta del nastro, all’avanzamento regolare, alle guide e al raffreddamento. Le segatrici a nastro per metalli di alta qualità riducono le ritoccature, minimizzano gli scarti di materiale e velocizzano il lavoro quotidiano in officina e in produzione.

Categorie