


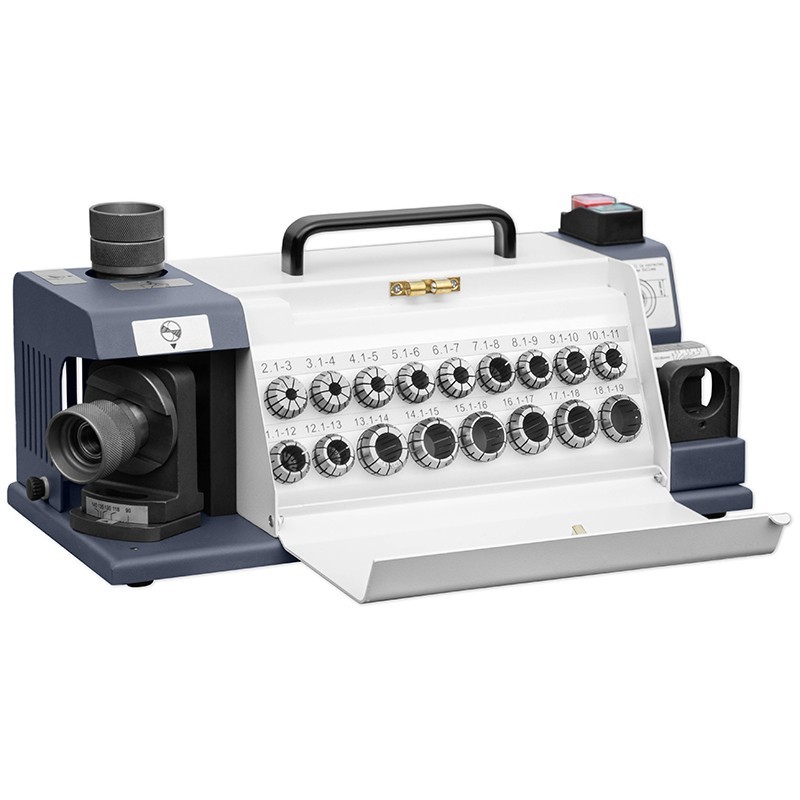
Un corretto angolo di affilatura della punta da trapano influisce direttamente sulla qualità del foro, sulla velocità di lavorazione, sulla durata dell'utensile e sulla sicurezza dell'operatore. Una geometria non adeguata può causare surriscaldamento, oscillazioni, fori irregolari, rapido smussamento dei taglienti e un maggiore rischio di danneggiamento della punta o del pezzo in lavorazione.
Un angolo di affilatura corretto della punta influisce direttamente sulla qualità del foro, sulla velocità di lavoro, sulla durata dell’utensile e sulla sicurezza dell’operatore. Una geometria scelta in modo errato può causare surriscaldamento, oscillazioni, fori irregolari, rapido smussamento dei bordi e un maggiore rischio di danneggiamento della punta o del pezzo in lavorazione.
Pertanto, quando si esegue la foratura su acciaio, alluminio e acciaio inossidabile, è importante sapere quale angolo scegliere, come si esegue una corretta affilatura delle punte e quando è preferibile utilizzare un affilatore per punte anziché affilarle manualmente con una smerigliatrice.
Che cos’è l’angolo di affilatura di una punta da trapano?
L'angolo di affilatura, detto anche angolo di punta della punta, è l'angolo tra i due taglienti principali. Nelle punte per metallo più comunemente utilizzate si riscontrano valori di 118° e 135°, ma in pratica la geometria dovrebbe essere adattata al materiale, al tipo di utensile e al metodo di foratura.
Questo parametro influisce sulla facilità con cui la punta penetra nel materiale, sulla stabilità di funzionamento, sull’evacuazione dei trucioli e sulla qualità del foro realizzato. Anche le punte da metallo di buona qualità perdono il filo dopo un certo periodo di tempo; pertanto, la loro rigenerazione richiede il mantenimento dell’angolo corretto, della simmetria dei taglienti e di un adeguato dissipamento del calore durante la rettifica.
Qual è l’angolo di affilatura della punta per l’acciaio?
Per la tipica acciaio da costruzione si utilizza solitamente un angolo di 118°. Si tratta di una soluzione universale per profili in acciaio, lamiere, profilati piatti, angolari ed elementi saldati. Una punta affilata con questo angolo penetra bene nel materiale e si presta alla maggior parte dei lavori in officina.
Per i tipi di acciaio più duri è possibile utilizzare un angolo di 135°, in particolare con le punte in cobalto HSS-Co o con utensili destinati a lavorazioni più complesse. Una punta più piatta migliora la stabilità, facilita il centraggio e riduce il rischio che la punta scivoli sulla superficie.
Per i diametri maggiori, è importante prestare attenzione non solo all’angolo, ma anche alla velocità di rotazione, all’avanzamento, al raffreddamento e al fissaggio stabile del pezzo. Parametri scelti in modo errato possono danneggiare anche un utensile affilato correttamente.
Qual è l’angolo di affilatura della punta per l’alluminio?
L’alluminio è un materiale morbido e duttile, pertanto durante la foratura può attaccarsi ai bordi taglienti e intasare le scanalature della punta. Per l’alluminio si utilizza solitamente un intervallo compreso tra circa 90° e 118°, a seconda della lega, dello spessore e del tipo di foro.
Nei lavori tipici di officina, una punta standard a 118° si rivelerà un'ottima scelta, a condizione che sia affilata. In caso di lamiere sottili o leghe di alluminio morbide, può essere preferibile un angolo minore, ad esempio compreso tra 90° e 100°, che facilita l’inizio della foratura e limita lo spostamento del materiale.
Nell’alluminio è molto importante garantire un’efficace evacuazione dei trucioli. Regimi troppo elevati, taglienti smussati e mancanza di lubrificazione possono causare un aumento della temperatura, la formazione di bave e un peggioramento della precisione del foro.
Qual è l’angolo di affilatura della punta per l’acciaio inossidabile?
L’acciaio inossidabile è più difficile da lavorare rispetto al normale acciaio da costruzione. Dissipa meno calore e tende a indurirsi durante la foratura. Per l’acciaio inossidabile si utilizza solitamente un angolo di 135°, oppure un intervallo compreso tra circa 130° e 140°.
Una punta con angolo di 135° presenta una punta più piatta, si stabilizza meglio su superfici più dure ed è più resistente alle sollecitazioni. Quando si lavora l’acciaio inossidabile, è consigliabile utilizzare punte al cobalto, un sistema di raffreddamento, un numero di giri più basso e un avanzamento costante. Un avanzamento troppo lento può causare lo slittamento dell’utensile e l’indurimento del materiale, mentre un numero di giri troppo elevato porta rapidamente al surriscaldamento.
Angoli di affilatura indicativi delle punte
| Materiale | Angolo indicativo | Note pratiche |
|---|---|---|
| Acciaio da costruzione | 118° | Scelta universale per la maggior parte dei lavori in officina. |
| Acciaio più duro | 135° | Migliore centraggio e funzionamento più stabile con carichi maggiori. |
| Alluminio | 90°–118° | Richiede un utensile affilato, un buon deflusso dei trucioli e una buona lubrificazione. |
| Acciaio inossidabile | 130°–140°, spesso 135° | Richiede raffreddamento, giri più bassi e un avanzamento stabile. |
I valori indicati sono indicativi. La scelta definitiva dipende dal tipo di punta, dal diametro, dal materiale, dalla macchina, dal raffreddamento e dalle raccomandazioni del produttore dell’utensile.
Affilatura delle punte: perché è importante farlo regolarmente?
Una punta affilata asporta il materiale in modo uniforme, non richiede una pressione eccessiva e smaltisce meglio i trucioli. Un utensile smussato, invece di tagliare, inizia a spingere il materiale. Ciò provoca surriscaldamento, un maggiore carico sulla macchina, una qualità inferiore del foro e un’usura più rapida dell’utensile.
L’affilatura regolare delle punte da trapano consente di prolungarne la durata e di mantenere una qualità costante dei fori. Ciò riveste particolare importanza nelle officine di fabbro, nelle officine meccaniche, nei reparti di produzione di utensili e negli stabilimenti di produzione, dove le punte da trapano vengono utilizzate quotidianamente.
La rigenerazione è particolarmente conveniente nel caso di utensili più costosi in cobalto e in carburo, nonché quando si lavora frequentemente con l’acciaio inossidabile. Anziché smaltire gli utensili smussati, è possibile ripristinarne la geometria e riutilizzarli nella produzione.
Affilatura manuale o affilatrice per punte?
In molte officine si ricorre ancora all’affilatura manuale su una smerigliatrice da tavolo. È una procedura fattibile, ma richiede esperienza. È necessario mantenere l’angolo corretto, una lunghezza uniforme di entrambi i taglienti ed evitare il surriscaldamento dell’acciaio. Se un tagliente è più lungo dell’altro, la punta inizierà a vibrare e il foro potrebbe risultare più grande del diametro nominale.
In molte aziende, una soluzione migliore è rappresentata da un affilatore per punte o da un affilatore professionale. Questo tipo di dispositivo aiuta a impostare l’angolo corretto, velocizza il lavoro e riduce gli errori dell’operatore. È particolarmente utile laddove si affilano molte punte e la ripetibilità è fondamentale.
Le buone affilatrici per punte consentono di ripristinare più rapidamente l’attrezzo, mantenere la simmetria e limitare l’affilatura “a occhio”. Ciò si traduce in una migliore qualità dei fori e in un minor rischio di danneggiare i pezzi.
Come posizionare correttamente la punta nell’affilatrice?
Per posizionare correttamente la punta nell’affilatrice, occorre innanzitutto scegliere il mandrino, il manicotto o l’adattatore adatto al diametro dell’utensile. La punta deve essere fissata in modo stabile, senza giochi, inclinazioni o fuoriuscite accidentali.
- Verifica il diametro della punta e il campo di lavoro dell’affilatrice.
- Scegli il mandrino o il manicotto guida corretto.
- Imposta l'angolo di affilatura richiesto in base al materiale e al tipo di utensile.
- Fissare la punta in modo simmetrico, in modo che entrambi i bordi vengano affilati in modo uniforme.
- Eseguire l’affilatura senza esercitare una pressione eccessiva e senza surriscaldare i taglienti.
- Dopo l’affilatura, controllare la simmetria, l’affilatura e lo stato della punta della punta.
Il corretto posizionamento della punta nell’affilatrice aiuta a preservarne la geometria, protegge i bordi taglienti e riduce il rischio di errori durante la foratura.
Errori più comuni nell’affilatura delle punte
- bordi taglienti irregolari – causano oscillazioni e un allargamento del foro;
- angolo di affilatura errato – rende difficile la penetrazione nel materiale o indebolisce il tagliente;
- surriscaldamento della punta – può ridurre la durata del tagliente;
- mancanza di simmetria – porta a un funzionamento irregolare e a una minore precisione;
- affilatura identica di tutte le punte – materiali e tipi di utensili diversi richiedono una geometria diversa;
- trascurare il controllo dopo l’affilatura – anche un piccolo errore può compromettere la qualità del foro.
È possibile affilare tutte le punte allo stesso modo?
Non tutte le punte si affilano allo stesso modo. Le classiche punte HSS per metallo hanno una geometria diversa rispetto alle punte per calcestruzzo, agli utensili a gradini, alle punte speciali o alle punte in carburo. Prima dell’affilatura è opportuno verificare il tipo di utensile e le raccomandazioni del produttore.
Nel caso delle punte HSS standard, è fondamentale mantenere l’angolo corretto, la simmetria e l’affilatura dei bordi. Per gli utensili più costosi, è consigliabile utilizzare dispositivi che consentano un’affilatura ripetibile, senza surriscaldamento e senza alterazioni accidentali della geometria.
Riepilogo
Per l’acciaio standard si sceglie solitamente un angolo di 118°, per l’alluminio un intervallo compreso tra 90° e 118°, mentre per l’acciaio inossidabile il più delle volte 135°. Si tratta di valori indicativi, che devono essere adattati al tipo di punta, al materiale, al diametro e alle condizioni di lavoro.
Un angolo di affilatura adeguato, taglienti affilati e un controllo regolare della geometria migliorano la qualità dei fori, riducono l’usura degli utensili e diminuiscono il rischio di danneggiare il pezzo. In caso di foratura frequente, è consigliabile utilizzare un affilatore per punte, che facilita il mantenimento della ripetibilità, riduce i tempi di rigenerazione e aiuta a mantenere gli utensili in buone condizioni più a lungo.

Categorie