


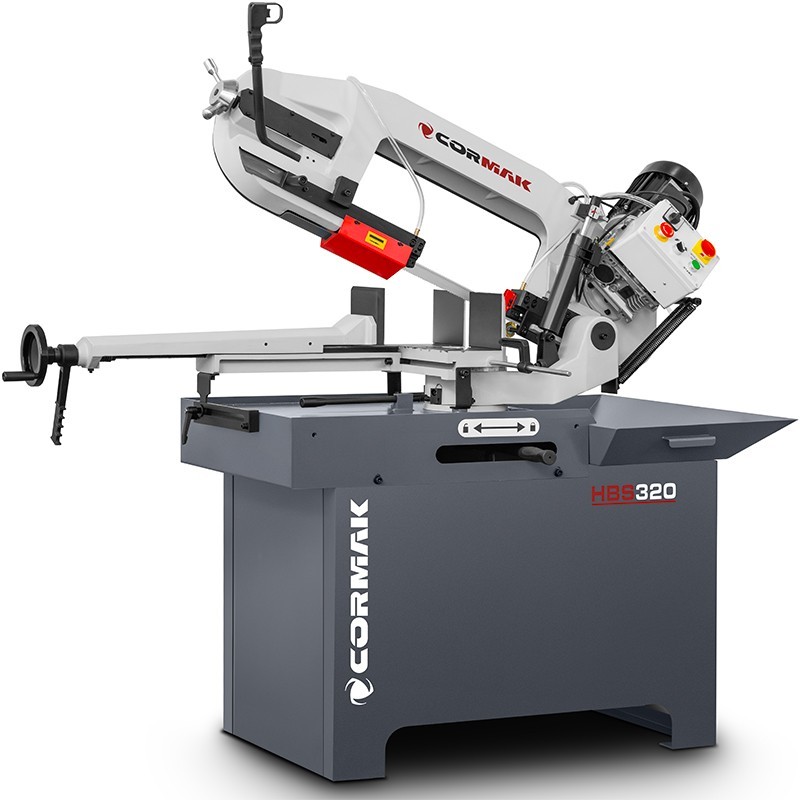
La rottura del nastro in una sega a nastro è un problema che rallenta il lavoro, aumenta i costi di esercizio e compromette la qualità del taglio. Questo problema riguarda sia le piccole officine che gli stabilimenti industriali, dove le seghe a nastro per metalli funzionano ogni giorno per molte ore.
La rottura del nastro in una sega a nastro è un problema che rallenta il lavoro, aumenta i costi di esercizio e compromette la qualità del taglio. Questo problema riguarda sia le piccole officine che gli stabilimenti industriali, dove le seghe a nastro per metalli funzionano ogni giorno per molte ore.
Nella maggior parte dei casi la causa non è il nastro in sé, ma una combinazione di diversi fattori: dentatura non adeguata, tensione errata, avanzamento troppo aggressivo, mancanza di rodaggio, raffreddamento insufficiente o guide usurate. Una corretta diagnosi consente di ridurre rapidamente il numero di guasti e di prolungare la durata dell’utensile.
Scelta errata del nastro in base al materiale
Una delle cause più comuni della rottura del nastro è una dentatura scelta in modo errato. Si utilizza un nastro diverso per i rotoli pieni e un altro per profili, tubi, angolari, fasci di materiale o elementi a pareti sottili. Se la dentatura è troppo rada, i denti possono penetrare in modo aggressivo nel materiale, impigliarsi nei bordi e scheggiarsi. Al contrario, una dentatura troppo fine può intasarsi con i trucioli, aumentando la temperatura, la resistenza al taglio e il carico sul nastro.
Nella scelta è opportuno prestare attenzione a:
- tipo di materiale: acciaio da costruzione, acciaio inossidabile, alluminio, ghisa, materiali difficili da lavorare;
- sezione: piena, profilo chiuso, tubo, profilato piatto, gruppo di elementi;
- durezza e tendenza del materiale a incastrarsi;
- intervallo raccomandato del numero di denti che agiscono contemporaneamente sul materiale;
- tipo di nastro: bimetallico, al carburo o specifico per una determinata applicazione.
Una sega a nastro per metalli funzionerà in modo più stabile se il nastro viene scelto in base al compito effettivo da svolgere, e non solo alle dimensioni della macchina. In caso di frequenti cambi di materiale, è consigliabile disporre di diversi tipi di nastri e utilizzarli in base alla loro destinazione d’uso.
Tensione del nastro eccessiva o insufficiente
Una tensione del nastro non corretta è un’altra causa tipica di guasto. Un nastro troppo allentato può ondularsi, uscire dalla guida, causare tagli storti e aumentare il rischio di incastro nel materiale. Un nastro troppo teso lavora sotto un carico eccessivo, il che può portare alla rottura, specialmente in prossimità della saldatura.
La tensione deve essere controllata secondo le istruzioni del produttore della sega e del nastro. Nelle macchine dotate di manometro o indicatore di tensione, è opportuno verificare regolarmente che le indicazioni rientrino nell’intervallo di funzionamento. Nelle macchine sottoposte a uso intensivo, il controllo dovrebbe far parte della manutenzione quotidiana.
Avanzamento e velocità di taglio non corretti
Un avanzamento troppo rapido del braccio provoca un sovraccarico del nastro. In tal caso, i denti non hanno il tempo di asportare correttamente il materiale e iniziano a strapparlo, a scheggiarsi o a surriscaldarsi. Anche un avanzamento troppo basso non è auspicabile, poiché i denti possono scivolare sulla superficie invece di asportare il materiale, il che porta all’ottundimento e al peggioramento della qualità del taglio.
Altrettanto importante è la velocità del nastro. Una velocità troppo elevata può surriscaldare la lama, specialmente con l'acciaio inossidabile e i materiali difficili da lavorare. Una velocità troppo bassa può causare scatti, trucioli irregolari e un funzionamento instabile.
I parametri di taglio devono essere adattati al materiale, alla sezione, al tipo di nastro e alle condizioni della macchina. L’acciaio da costruzione, l’alluminio, l’acciaio inossidabile e i rulli pieni richiedono impostazioni diverse rispetto ai profili a pareti sottili. Un avanzamento e una velocità ben scelti prolungano la durata del nastro e migliorano la qualità della lavorazione del metallo.
Mancanza di rodaggio del nuovo nastro
Una nuova sega a nastro per metalli non dovrebbe funzionare a pieno carico sin dal primo taglio. I denti nuovi hanno bordi affilati, ma sono soggetti a microdanneggiamenti. Se si applica subito l’avanzamento massimo, i denti potrebbero scheggiarsi, accelerando l’usura e aumentando il rischio di rottura del nastro.
Il rodaggio consiste nell’eseguire i primi tagli con un avanzamento limitato e nel passare gradualmente ai parametri normali. In questo modo i bordi dei denti si stabilizzano in condizioni controllate. Si tratta di un’operazione semplice che spesso aumenta significativamente la durata dell’utensile, specialmente nel taglio di sezioni piene e di materiali più duri.
Guide, ruote e spazzola di pulizia usurate
Le guide garantiscono il corretto posizionamento del nastro nella zona di taglio. Se sono usurate, mal regolate, sporche o presentano gioco, il nastro può torcersi, sfregare e lavorare con un’angolazione sfavorevole. Ciò comporta tagli irregolari, rotture, surriscaldamento e un’usura più rapida dei denti.
Anche le ruote di guida rivestono grande importanza. L’accumulo di trucioli, la superficie danneggiata della ruota o una traiettoria di lavoro errata possono causare sollecitazioni aggiuntive. Una spazzola di pulizia difettosa non rimuove i trucioli dagli spazi interdentali, causando un intasamento e un surriscaldamento più rapidi del nastro.
La manutenzione regolare dovrebbe includere il controllo delle guide, dei cuscinetti, delle ruote, della spazzola, delle protezioni e del sistema di tensionamento. Nelle macchine per la lavorazione dei metalli, anche piccole negligenze possono tradursi rapidamente in una costosa rottura del nastro.
Raffreddamento insufficiente
Il liquido di raffreddamento riduce la temperatura nel punto di taglio, limita l’attrito e aiuta a rimuovere i trucioli. La mancanza di un adeguato raffreddamento provoca il surriscaldamento del nastro, un più rapido smussamento dei denti e un maggiore rischio di rottura. Il problema è particolarmente evidente con l’acciaio inossidabile, le sezioni piene e i tagli lunghi.
È necessario controllare il livello del liquido di raffreddamento, la sua concentrazione, la pulizia e la pervietà dei tubi. Il getto deve colpire direttamente la zona di taglio. È inoltre opportuno verificare che nel serbatoio non si accumuli una quantità eccessiva di trucioli, che potrebbero compromettere il funzionamento della pompa e degli ugelli.
Fissaggio instabile del materiale
Anche un nastro ben scelto può rompersi se il materiale si sposta durante il taglio. Un fissaggio instabile nella morsa, il sostegno di una sola estremità di un profilo lungo o il taglio di un fascio senza un adeguato serraggio aumentano il rischio di inceppamento del nastro.
Il materiale deve essere immobilizzato in modo tale da non ruotare, sollevarsi o vibrare. In caso di elementi lunghi, è consigliabile utilizzare alimentatori a rulli, supporti o tavoli di raccolta. Un fissaggio stabile migliora la qualità del taglio e protegge la lama da sovraccarichi improvvisi.
Come individuare la causa della rottura del nastro?
Dopo la rottura del nastro, è opportuno analizzare non solo il momento stesso del guasto, ma anche i sintomi precedenti. Un taglio storto può indicare un problema con le guide, la tensione o l’usura dei denti. Le alterazioni di colore e il surriscaldamento suggeriscono una velocità eccessiva, un raffreddamento insufficiente o una dentatura intasata. I denti scheggiati possono indicare una mancanza di rodaggio, un avanzamento eccessivo o una dentatura non adeguata.
| Sintomo | Possibile causa | Cosa controllare? |
|---|---|---|
| Taglio storto | Nastro allentato, guide usurate, avanzamento errato | Tensione, guide, stabilità del materiale |
| Frantumazione dei denti | Mancanza di rodaggio, avanzamento troppo aggressivo, dentatura inadeguata | Tipo di nastro, primi tagli, parametri di lavoro |
| Surriscaldamento del nastro | Velocità troppo elevata, mancanza di refrigerante, denti intasati | Raffreddamento, velocità, spazzola di pulizia |
| Rottura in corrispondenza della saldatura | Tensione eccessiva, affaticamento del nastro, sovraccarico | Tensione, stato delle ruote, condizioni di taglio |
Come prevenire la rottura dei nastri?
Per ridurre il rischio di guasti, è necessario combinare la corretta scelta dell’utensile con un uso corretto della macchina. Le misure preventive più importanti sono:
- scelta del nastro in base al materiale, alla sezione e al tipo di taglio;
- controllo regolare della tensione;
- impostazione della velocità e dell’avanzamento adeguati del nastro;
- rodaggio dei nastri nuovi prima di sottoporli a pieno carico;
- controllo delle guide, delle ruote, delle spazzole e dei cuscinetti;
- mantenimento di un raffreddamento efficace;
- fissaggio stabile del materiale nel morsetto;
- pulizia regolare della macchina dai trucioli.
È inoltre consigliabile prendere brevi appunti di manutenzione: quale materiale è stato tagliato, quale nastro è stato utilizzato, quali parametri sono stati impostati e quando si è verificato il problema. In questo modo è più facile individuare un errore ricorrente e correggere il processo.
Riepilogo
La rottura dei nastri nelle troncatrici a nastro è spesso causata da una scelta errata del nastro, da una tensione errata, da un avanzamento troppo aggressivo, dalla mancanza di rodaggio, da guide usurate o da un raffreddamento inefficace. Ciascuno di questi problemi può essere ridotto al minimo grazie a un corretto utilizzo e a una manutenzione regolare.
Una sega a nastro ben gestita garantisce un taglio preciso, ripetibile e sicuro. La scelta corretta del nastro e il controllo dei parametri di funzionamento consentono di ridurre i costi, limitare i tempi di fermo macchina e migliorare l’efficienza della lavorazione dei metalli.

Categorie