


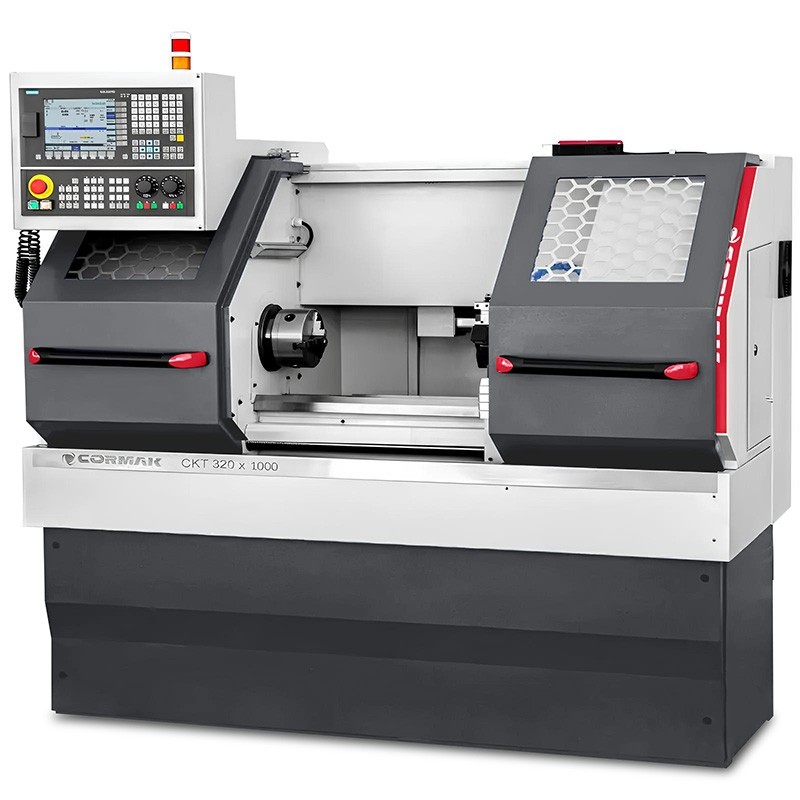
La regolazione continua della velocità del mandrino consente di adattare il funzionamento del tornio CNC al materiale, al diametro del pezzo, al tipo di utensile e all'operazione. Ciò influisce direttamente sulla qualità della superficie, sulla durata del tagliente, sulla stabilità del processo e sulla sicurezza sul lavoro.
La regolazione continua della velocità di rotazione del mandrino consente di adattare il funzionamento del tornio CNC al materiale, al diametro del pezzo, al tipo di utensile e all’operazione. Ha un impatto diretto sulla qualità della superficie, sulla durata del tagliente, sulla stabilità del processo e sulla sicurezza sul lavoro.
Non esiste un unico valore corretto di rotazione valido per ogni caso. I parametri devono essere selezionati in base alla velocità di taglio, al diametro attuale, al tipo di materiale, alla geometria e al tipo di inserto, all’avanzamento, alla profondità di taglio, al raffreddamento, alla potenza della macchina e alla rigidità del serraggio.
Che cos’è la regolazione continua della velocità di rotazione del mandrino?
La regolazione continua della velocità di rotazione del mandrino consente di impostare la velocità in un ampio intervallo, anziché limitarsi a utilizzare solo alcuni rapporti fissi. In un tornio CNC, il valore della velocità può essere impostato dal programma, dal pannello di controllo o tramite la tecnologia CAM.
Questa funzione è particolarmente utile quando l’azienda lavora con diametri e materiali diversi. Consente di impostare i parametri adeguati per la tornitura di sgrossatura, di finitura, la scanalatura, la filettatura o la lavorazione frontale.
Tuttavia, il solo intervallo di giri al minuto non determina da solo le capacità del tornio. Contano anche la coppia disponibile, la potenza sul mandrino, la velocità massima, la rigidità del sistema macchina-mandrino-pezzo-utensile e i limiti specificati dal produttore della macchina e del mandrino.
Perché il numero di giri del mandrino è importante?
Il numero di giri del mandrino deriva dalla velocità di taglio. Se troppo elevato, può accelerare l’usura del tagliente, aumentare la temperatura e il rischio di vibrazioni. Se troppo basse, possono ridurre la produttività, compromettere la formazione del truciolo o la qualità della superficie. La corretta impostazione deve sempre essere considerata insieme all’avanzamento e alla profondità di taglio.
Parametri ben scelti contribuiscono a ottenere:
- un andamento più stabile della lavorazione;
- una qualità della superficie più ripetibile;
- un'usura più prevedibile dell'inserto o della lama;
- un miglior controllo delle dimensioni del pezzo;
- un minor rischio di vibrazioni, accumulo di materiale e danneggiamento dell’utensile.
La velocità deve essere regolata quando cambiano il materiale, il diametro, lo sbraccio dell’utensile, il sistema di fissaggio, il raffreddamento, il tipo di lavorazione o lo stato del tagliente. I dati riportati nel catalogo del produttore dell’utensile costituiscono il punto di partenza; i parametri finali devono essere verificati sulla macchina specifica e nell’operazione specifica.
Come calcolare il numero di giri del mandrino?
Per determinare la velocità di rotazione approssimativa si utilizza la seguente formula:
n = (1000 × Vc) / (π × D)
Nella pratica di officina, la formula viene spesso semplificata come segue:
n = 318 × Vc / D
- n – numero di giri del mandrino in giri/min;
- Vc – velocità di taglio in m/min;
- D – diametro di taglio effettivo in mm;
- 318 – valore arrotondato di 1000/π.
Esempio per l’acciaio
Supponiamo di eseguire la tornitura dell’acciaio con un diametro di 50 mm a una velocità di taglio approssimativa di 120 m/min:
n = 318 × 120 / 50 = 763 giri/min
Nel programma è possibile partire da un valore di circa 760 giri/min e successivamente verificare il risultato in base alla qualità della superficie, al truciolo, al rumore del processo, al carico del mandrino e allo stato dell’inserto.
La formula non tiene conto di tutte le condizioni tecnologiche. La velocità di taglio raccomandata dipende, tra l’altro, dal tipo di materiale, dalla durezza, dalle interruzioni di taglio, dalla geometria del tagliente, dal raffreddamento e dalla durata richiesta dell’utensile.
Velocità di taglio costante nel CNC: G96 e limitazione dei giri
Nella tornitura CNC è possibile lavorare con un numero di giri del mandrino costante oppure con una velocità di taglio costante. In molti sistemi di controllo, la modalità a velocità di taglio costante viene implementata con il comando G96, mentre quella a numero di giri costante con il comando G97. La sintassi esatta dipende dal sistema di controllo, pertanto è necessario fare sempre riferimento alla documentazione specifica della macchina.
Con la velocità di taglio costante, il tornio aumenta automaticamente il numero di giri man mano che il diametro diminuisce. Ciò è vantaggioso nella tornitura frontale e nella profilatura, poiché contribuisce a mantenere condizioni di taglio più uniformi su un diametro variabile.
È fondamentale limitare il numero massimo di giri del mandrino. In prossimità dell’asse del pezzo, il diametro tende a zero e i giri al minuto calcolati aumentano molto rapidamente. Nel programma è necessario impostare la velocità massima del mandrino adeguata al tornio, al mandrino, al sistema di serraggio e all’equilibratura del pezzo. Non si devono superare i limiti indicati dal produttore della macchina utensile o del portapinnolo.
Una velocità di taglio costante non è sempre la scelta migliore. In caso di pezzi sbilanciati, con limitazioni di serraggio, in alcune operazioni di filettatura e laddove richiesto dalla tecnologia o dalle istruzioni del produttore, può essere più sicuro utilizzare un controllo a velocità costante.
Parametri di taglio per acciaio, alluminio e acciaio inossidabile
I valori riportati di seguito sono indicativi per la tornitura esterna in condizioni stabili. Non sostituiscono i dati del produttore relativi a una specifica pastiglia, a un utensile HSS né le raccomandazioni per un determinato tipo di materiale. In caso di lavorazione a intermittenza, sbraccio elevato, fissaggio instabile o potenza limitata della macchina, è necessario adottare impostazioni più prudenti.
Acciaio
L’acciaio richiede un serraggio stabile, una geometria adeguata del rompitruciolo e un tipo di inserto adeguato. Per molti acciai da costruzione comuni, gli intervalli indicativi possono essere i seguenti:
| Utensile | Velocità di taglio indicativa Vc | Note |
|---|---|---|
| Fresa HSS | 20–40 m/min | Il valore dipende dal tipo di acciaio, dal raffreddamento e dalla geometria del tagliente. |
| Inserto in carburo | 80–180 m/min | Velocità iniziale tipica per una tornitura stabile. |
| Inserto rivestito per acciaio | 120–250 m/min | La scelta dipende dalla classe ISO P, dalla lavorazione di sgrossatura o di finitura e dalle indicazioni del produttore. |
In caso di temperatura eccessiva, usura accelerata o vibrazioni, è necessario verificare non solo la velocità Vc, ma anche il fissaggio, l’avanzamento, la profondità di taglio, lo sbraccio e il raffreddamento.
Alluminio
L’alluminio viene spesso lavorato a velocità di taglio superiori rispetto all’acciaio. Sono importanti i bordi affilati, la geometria positiva, l’efficace evacuazione dei trucioli e la riduzione dell’accumulo di materiale sul tagliente.
| Utensile | Velocità di taglio indicativa Vc | Note |
|---|---|---|
| Fresa HSS | 60–120 m/min | Richiede un tagliente affilato e il controllo dell'accumulo di scorie. |
| Inserto in carburo | 200–500 m/min | L'intervallo dipende dalla lega, dalla macchina utensile e dal raffreddamento. |
| Inserto lucidato per alluminio | 300–800 m/min | È possibile raggiungere una velocità Vc più elevata solo nelle condizioni previste dal produttore dell’utensile e della macchina. |
Per l’alluminio con diametro di 40 mm e Vc = 300 m/min, il numero di giri è di circa 2385 giri/min. Prima di applicare tale valore, è necessario verificare il numero massimo di giri al minuto del tornio, del portautensili e del tipo di fissaggio.
Acciaio inossidabile INOX
Gli acciai inossidabili possono risultare più impegnativi a causa della dissipazione del calore, dell’indurimento da schiacciamento e della tendenza all’incrostazione. Richiedono un serraggio stabile, un tipo di inserto adeguato, un avanzamento corretto e un raffreddamento adeguato.
| Utensile | Velocità di taglio indicativa Vc | Note |
|---|---|---|
| Fresa HSS | 10–25 m/min | Velocità inferiori, maggiore controllo della temperatura e dello stato del tagliente. |
| Inserto in carburo | 50–120 m/min | La scelta dipende dal tipo di acciaio inossidabile e dalla stabilità del sistema. |
| Inserti per acciaio inossidabile | 80–180 m/min | Attenersi alle specifiche del produttore dell’inserto e alle raccomandazioni relative al raffreddamento. |
Durante la tornitura dell’INOX è necessario evitare che l’utensile “sfreghi” contro la superficie. L’avanzamento deve garantire un’effettiva asportazione di materiale e non solo lo scorrimento del tagliente sul materiale, poiché ciò può favorire l’indurimento superficiale e una più rapida usura dell’utensile.
Avanzamento e profondità di taglio – parametri da selezionare insieme al numero di giri
La velocità di taglio è solo uno dei parametri. Nella tornitura sono importanti anche l’avanzamento per giro f, solitamente espresso in mm/giro, e la profondità di taglio ap, indicata in mm.
La velocità di avanzamento può essere calcolata con la formula:
vf = n × f
- vf – velocità di avanzamento in mm/min;
- n – giri del mandrino in giri/min;
- f – avanzamento per giro in mm/giro.
Nella lavorazione di finitura si utilizzano spesso avanzamenti inferiori per ridurre la rugosità superficiale. Nella lavorazione di sgrossatura l’avanzamento e l’incasso possono essere maggiori, purché lo consentano la potenza della macchina, la stabilità del pezzo, l’inserto e le condizioni di asportazione dei trucioli.
Non si deve ridurre all’infinito l’avanzamento al solo scopo di «migliorare la superficie». Un avanzamento troppo basso rispetto alla geometria del tagliente può favorire l’attrito, il peggioramento della formazione del truciolo e un surriscaldamento eccessivo. I parametri devono essere selezionati in base al catalogo dell’utensile, al raggio d’angolo dell’inserto e alla qualità superficiale richiesta.
Tabella dei regimi di rotazione del mandrino (esempi)
La tabella mostra i regimi calcolati secondo la formula n = 318 × Vc / D. Si tratta di valori indicativi per le velocità di taglio indicate, non di impostazioni definitive per ogni materiale e utensile.
| Materiale | Velocità di taglio | Ø 20 mm | Ø 50 mm | Ø 100 mm |
|---|---|---|---|---|
| Acciaio | 120 m/min | 1908 giri/min | 763 giri/min | 382 giri/min |
| Alluminio | 300 m/min | 4770 giri/min | 1908 giri/min | 954 giri/min |
| INOX | 80 m/min | 1272 giri/min | 509 giri/min | 254 giri/min |
In caso di regimi elevati, è di particolare importanza la velocità massima consentita per il mandrino, le ganasce, i manicotti, il sistema di fissaggio e il pezzo stesso. Prima dell’avvio, assicurarsi che il pezzo sia fissato correttamente e bilanciato entro i limiti consentiti dalla postazione di lavoro.
Errori più comuni nella scelta del numero di giri
- utilizzo dello stesso numero di giri per acciaio, alluminio e acciaio inossidabile;
- determinazione dei giri al minuto (rpm) in base al diametro nominale anziché al diametro effettivo di lavorazione;
- mancanza di limitazione del numero massimo di giri quando si lavora a velocità di taglio costante;
- trascurare i limiti del mandrino, delle ganasce e del fissaggio del pezzo;
- Vc troppo elevata in caso di fissaggio instabile o di grande sbraccio dell’utensile;
- avanzamento troppo basso che provoca attrito anziché una lavorazione stabile;
- utilizzo di un inserto usurato o di un utensile con incrostazioni;
- mancanza di raffreddamento o scarso allontanamento dei trucioli nelle operazioni che lo richiedono.
Procedura pratica per l’impostazione dei parametri di taglio
- Identificare il materiale e le sue condizioni. Determinare il tipo, la durezza, la presenza di incrostazioni, scorie o interruzioni nella lavorazione.
- Scegli l’utensile. Controlla l’inserto, la geometria del rompitruciolo, il tipo, il raggio d’angolo e i dati di catalogo del produttore.
- Determinare il diametro attuale D. È questo il valore di base per il calcolo del numero di giri.
- Scegli la velocità di taglio iniziale Vc. Adotta un valore prudente compreso nell’intervallo raccomandato dal produttore dell’utensile.
- Calcola i giri al minuto (rpm) e imposta i limiti. Nel caso di G96, imposta un limite di sicurezza per i giri massimi.
- Scegli l’avanzamento e l’ap. Tieni conto della qualità desiderata, della rigidità del sistema, della potenza della macchina e della capacità di rottura del truciolo.
- Eseguire una prova e osservare il processo. Valutare il truciolo, la superficie, le vibrazioni, il carico sul mandrino e lo stato del tagliente.
- Modifica un solo parametro alla volta. In questo modo sarà più facile individuare la causa del problema e garantire la ripetibilità delle impostazioni.
FAQ – Domande più frequenti
Cosa significa regolazione continua della velocità di rotazione del mandrino?
Significa la possibilità di impostare con precisione la velocità di rotazione del mandrino in un ampio intervallo. Nei sistemi CNC, la velocità può essere controllata tramite programma e, in caso di velocità di taglio costante, può variare in base al diametro del pezzo.
Un numero di giri più elevato migliora sempre la qualità della superficie?
No. La qualità dipende anche dall’avanzamento, dal raggio d’angolo, dalla geometria dell’inserto, dallo stato del tagliente, dal fissaggio, dal materiale e dalle vibrazioni. Un numero di giri troppo elevato può peggiorare le condizioni di lavoro dell’utensile.
Per l’INOX bisogna sempre utilizzare un numero di giri basso?
La velocità di taglio per l’acciaio inossidabile è spesso inferiore rispetto a quella per l’alluminio, ma il valore corretto dipende dal tipo di acciaio inossidabile, dall’inserto, dal raffreddamento e dalla stabilità. È necessario fare riferimento ai dati forniti dal produttore dell’utensile.
Come scegliere la potenza del motore del tornio?
La potenza va scelta in base alle operazioni previste, al diametro massimo, alla profondità di taglio, agli avanzamenti, ai materiali e alla produttività prevista. La potenza da sola non sostituisce un’adeguata rigidità, la coppia del mandrino e un corretto serraggio del pezzo.
Riepilogo
La regolazione continua della velocità di rotazione del mandrino nei torni CNC consente di adattare meglio i parametri di taglio al diametro, al materiale e all’utensile utilizzati. La formula n = 318 × Vc / D rimane lo strumento di calcolo fondamentale, ma il suo risultato deve sempre essere confrontato con i limiti della macchina utensile, del mandrino e dell’attrezzatura utilizzata.
I migliori risultati si ottengono combinando Vc, numero di giri, avanzamento, profondità di taglio e raffreddamento. Nel caso del CNC, occorre prestare particolare attenzione alla velocità di taglio costante e alla limitazione sicura del numero massimo di giri del mandrino.

Categorie