


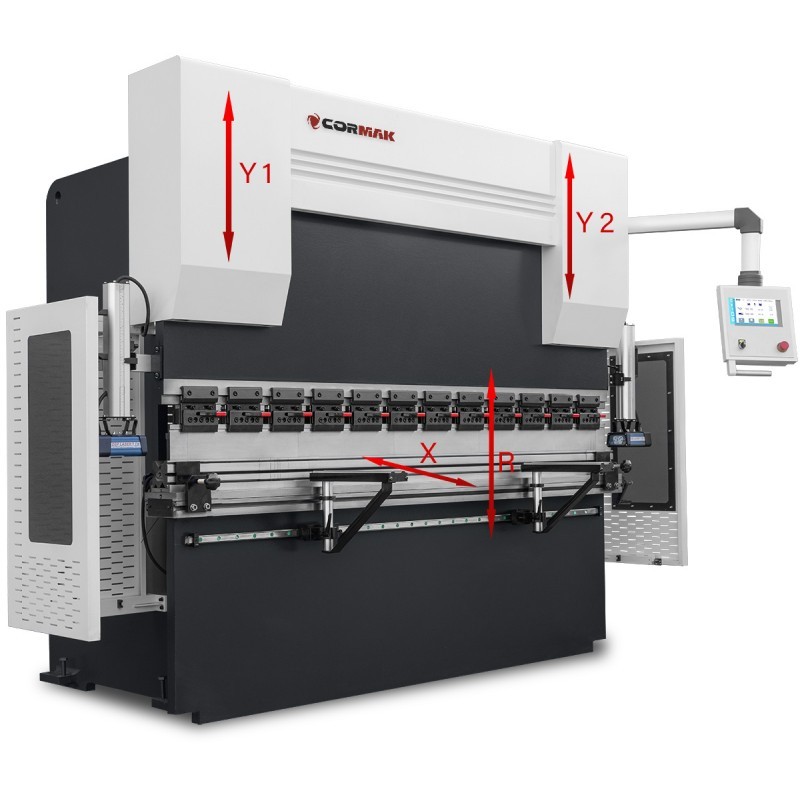
Le moderne presse piegatrici CNC sono macchine che combinano una forza straordinaria con la precisione di controllo. Un ruolo fondamentale nel loro funzionamento è svolto dagli assi, responsabili dei movimenti della trave, dei paracolpi e della compensazione delle deformazioni. Comprendere la loro funzione permette di sfruttare appieno il potenziale tecnologico delle macchine CORMAK e di ottenere angoli di piegatura perfetti e ripetibilità del processo.
Assi della pressa piegatrice CNC: come funzionano e a cosa servono?
Le moderne presse piegatrici CNC sono macchine che combinano una forza enorme con la precisione di controllo. Un ruolo chiave nel loro funzionamento è svolto dagli assi, responsabili dei movimenti della trave, dei paracolpi e della compensazione delle deformazioni. Comprendere le loro funzioni permette di sfruttare appieno il potenziale tecnologico delle macchine CORMAK e di ottenere angoli di piegatura perfetti e ripetibilità del processo.
Assi di base – controllo del movimento della trave e della lamiera
Assi Y1/Y2 – movimento verticale degli attuatori
Ogni moderna pressa piegatrice CNC è dotata di due assi indipendenti Y1 e Y2, che controllano il movimento dei cilindri su entrambi i lati della trave. Ciò garantisce una perfetta parallelità rispetto al tavolo anche in presenza di carichi elevati o durante la piegatura di pannelli lunghi.
- Il controllo preciso del movimento verso l'alto e verso il basso garantisce angoli di piegatura ripetibili.
- Gli encoder lineari in anello di retroazione chiuso garantiscono la precisione di posizionamento.
- La sincronizzazione in tempo reale degli assi Y1 e Y2 garantisce la massima qualità, ideale per l'industria automobilistica, aeronautica o architettonica.
Asse X – posizionamento preciso del battuta posteriore
L'asse X è responsabile dello spostamento del paracolpi in avanti e indietro, determinando la lunghezza della flangia dell'elemento piegato. Nelle versioni avanzate è presente il controllo X1/X2 – posizionamento indipendente di ciascun dito del paracolpi.
- Servomeccanismi di precisione consentono regolazioni con un'accuratezza di 0,02 mm.
- Il posizionamento automatico elimina la necessità di regolazioni manuali.
- Risparmio di tempo e maggiore ripetibilità del processo.
Assi del battuta posteriore – controllo totale e flessibilità
Asse R – regolazione dell'altezza delle dita
L'asse R controlla la posizione verticale delle dita del paracolpi. Consente la piegatura di elementi a gradini, sfalsati o con spessori di materiale diversi. Nella configurazione R1/R2 ogni dito può muoversi in modo indipendente.
Asse Z – movimento laterale delle dita
L'asse Z è responsabile dello spostamento delle pinze a sinistra e a destra. Nella versione con assi Z1/Z2, ogni pinza può cambiare posizione individualmente, il che consente di adattarsi a forme irregolari e a molti utensili.
Assi avanzati – precisione e compensazione delle deformazioni
Asse V – compensazione della corona (convessità)
Durante la piegatura di lamiere lunghe o spesse, il piano della macchina può deformarsi sotto la pressione. L'asse V compensa automaticamente questa deformazione, regolando la forza e la geometria della trave. Il risultato? Angoli identici su tutta la lunghezza dell'elemento.
- I sistemi dell'asse V utilizzano microcorrezioni, garantendo l'uniformità della piegatura.
- Disponibili di serie sulle presse CNC CORMAK di fascia media e alta.
- Ideali per i produttori di elementi di lunghezza superiore a 3 m o in acciaio ad alta resistenza.
Asse Delta X – controllo indipendente di ogni dito
L'asse Delta X opzionale consente il movimento indipendente dei perni lungo l'asse X. Questa soluzione è particolarmente utile per la piegatura di elementi irregolari e asimmetrici. Consente di ridurre i tempi di configurazione e aumenta la flessibilità del processo.
Automazione e assi ausiliari
Sollevatori di lamiere (sheet followers)
I bracci di supporto della lamiera si sincronizzano con il movimento di piegatura, eliminando le deformazioni e aumentando la sicurezza dell'operatore. Utilizzati in particolare per elementi pesanti o larghi.
Robot e manipolatori automatici
Le moderne linee di piegatura CORMAK possono essere dotate di robot per il carico e lo scarico. Integrati nel CNC, funzionano in piena sincronizzazione con gli assi di piegatura, garantendo continuità e velocità di produzione 24 ore su 24, 7 giorni su 7.
Sincronizzazione e ottimizzazione degli assi
Il sistema di controllo CNC coordina tutti gli assi in tempo reale. Grazie al feedback dei sensori e degli encoder, ogni variazione di posizione o angolo viene immediatamente corretta. L'utente ottiene il pieno controllo e la garanzia di ripetibilità di ogni pezzo.
Prodotti popolari
1. Piegatrice idraulica CORMAK CNC SERVO EURO PB 40x1600
2. Pressa piegatrice idraulica CORMAK CNC SERVO EURO PB 80x2000
3. Piegatrice idraulica CORMAK CNC SERVO EURO PB 100x2500
Riepilogo
Nella pressa piegatrice CNC, gli assi Y1/Y2 controllano il movimento della trave, gli assi X e R il posizionamento e l'altezza, l'asse Z la regolazione laterale e l'asse V la compensazione delle deformazioni. L'asse Delta X opzionale e l'integrazione dei robot automatizzano i processi di piegatura, garantendo la massima precisione ed efficienza. Le presse piegatrici CORMAK combinano queste tecnologie in un unico sistema, creando una soluzione completa per la produzione industriale moderna.

Categorie