


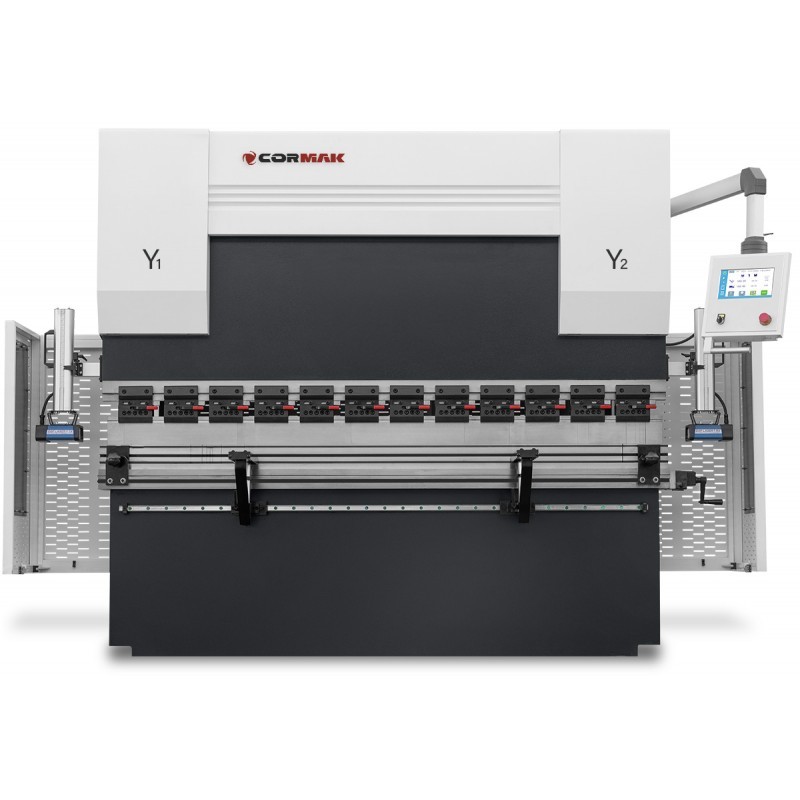
La calibrazione della pressa piegatrice è un processo fondamentale che garantisce piegature precise, ripetibilità della produzione e una lunga durata della macchina. Una corretta preparazione e una regolazione accurata degli assi e dei sistemi di azionamento hanno un impatto diretto sulla qualità dei pezzi finiti. Di seguito presentiamo una guida dettagliata su come eseguire la calibrazione passo dopo passo, basandoci sulle migliori pratiche industriali e sulle soluzioni tecnologiche del marchio CORMAK.
Preparazione e calibrazione della pressa piegatrice CNC – guida completa | CORMAK
La calibrazione della pressa piegatrice è un processo fondamentale che garantisce piegature precise, ripetibilità della produzione e lunga durata della macchina. Una corretta preparazione e una regolazione accurata degli assi e dei sistemi di azionamento hanno un impatto diretto sulla qualità dei pezzi finiti. Di seguito presentiamo una guida dettagliata su come eseguire la calibrazione passo dopo passo, basandoci sulle migliori pratiche industriali e sulle soluzioni tecnologiche del marchio CORMAK.
Preparazione: il fondamento di una calibrazione accurata
Una corretta calibrazione inizia dalla preparazione della macchina e dell'ambiente di lavoro. Garantire la pulizia, la stabilità e la piena operatività del sistema è un requisito fondamentale per misurazioni precise e risultati duraturi.
Comprendere le caratteristiche della pressa piegatrice
- Presse piegatrici idrauliche – richiedono un controllo regolare del livello dell'olio e della pressione, a causa delle pompe a portata costante.
- Presse servoidrauliche: utilizzano pompe controllate da servomeccanismi, con feedback da encoder lineari.
- Presse completamente elettriche: eliminano l'idraulica, utilizzando servomotori e viti a ricircolo di sfere per la massima sincronizzazione degli assi.
Comprendere il tipo di sistema consente di scegliere le procedure di calibrazione appropriate e di identificare i parametri che richiedono particolare attenzione.
Strumenti di misura e preparazione dell'attrezzatura
Prima di iniziare la calibrazione, preparare:
- Calibro digitale (precisione ±0,02 mm)
- Indicatori a quadrante con base magnetica
- Spigoli di misurazione diritti (lunghezza min. 1 m)
- Set di spessimetri (ogni 0,02 mm)
- Blocchi di riferimento e goniometro di precisione (±0,5°)
Eseguire un riscaldamento di 30-60 minuti dei sistemi idraulici o un test di funzionamento dei servoazionamenti. Prima della calibrazione, scollegare l'alimentazione, bloccare l'azionamento e pulire le superfici di lavoro.
Fase 1: Ispezione della macchina
Controllo visivo e meccanico
- Rimuovere polvere e sporcizia dalle superfici di lavoro e dalle guide.
- Controllare il telaio, il basamento e i cilindri per verificare che non presentino crepe o giochi.
- Assicurarsi che tutte le viti di fissaggio e i giunti siano serrati.
- Verificare la pulizia degli utensili e il funzionamento dei dispositivi di sicurezza (pulsanti di emergenza, sensori).
Test di reattività
- Eseguire alcuni cicli manuali del pistone e del paracolpi.
- Verificare la fluidità del movimento e l'assenza di ritardi.
- Assicurati che la macchina sia in piano e che risponda ai comandi CNC.
Fase 2: Calibrazione della geometria
Parallelismo della slitta (assi Y1/Y2)
- Appoggia un bordo di misurazione dritto sul tavolo della pressa.
- Abbassare lentamente il pistone fino a quando non entra in contatto con la riga.
- Misurare le deviazioni in cinque punti (centro, quarti, estremità).
- Regolare le viti degli attuatori fino a quando le differenze non superano 0,02 mm/m.
Posizionamento del finecorsa posteriore (asse X)
- Posizionare il battuta nella posizione iniziale e misurare la distanza dalla matrice.
- Ripetere le misurazioni in diverse posizioni.
- Se le differenze superano 0,1 mm, regolare le viti di guida e misurare nuovamente.
Fase 3: Compensazione della flessione (asse V)
La compensazione della corona (convessità) elimina gli errori derivanti dalla flessione del piano di lavoro durante la piegatura di lamiere spesse. Nella pressa CNC CORMAK ciò avviene automaticamente tramite microcorrezioni della forza di pressione.
- Eseguire piegature di prova con un angolo di 90° su acciaio da 2 mm.
- Misura gli angoli in tre punti: al centro e alle estremità.
- Compensare le deviazioni utilizzando le manopole, i cunei o il sistema CNC.
- Ripetere l'operazione fino a quando le differenze non superano ±0,5°.
Fase 4: Montaggio degli utensili e prova di piegatura
- Montare il punzone e la matrice, assicurandosi che non vi siano giochi.
- Controllare con uno spessimetro il gioco tra gli utensili: 0,8–1,2 volte lo spessore del materiale.
- Eseguire i test di piegatura in tre posizioni e misurare gli angoli.
- Tutti i risultati compresi nel limite di ±0,5° indicano una calibrazione corretta.
Fase 5: Prova di produzione e documentazione
- Eseguire 20–30 prove di piegatura in condizioni di produzione, misurando gli angoli ogni 5–10 cicli.
- Annotare i dati nel rapporto: angolo, materiale, spessore, data e operatore.
- Se la deriva dell'angolo supera ±0,5°, verificare la stabilità della temperatura e la pulizia del sistema.
Programma di manutenzione
- Giornalmente: pulizia e controllo della scorrevolezza del paracolpi, controllo della pressione.
- Mensile: test di geometria con l'uso di piastre di riferimento.
- Trimestrale: calibrazione completa, in particolare in caso di lavoro a turni.
Prodotti popolari
1. Piegatrice idraulica CORMAK CNC SERVO EURO PB 40x1600
2. Piegatrice idraulica CORMAK CNC SERVO EURO PB 80x2000
3. Piegatrice idraulica CORMAK CNC SERVO EURO PB 100x2500
Riepilogo
La calibrazione della pressa piegatrice è un investimento nella qualità e nell'affidabilità del processo produttivo. Una pressa CORMAK correttamente calibrata garantisce angoli di piegatura ripetibili, riduce la quantità di scarti e minimizza la necessità di correzioni. Grazie a sistemi CNC avanzati e sistemi servomeccanici di precisione, le macchine CORMAK mantengono la stabilità della calibrazione anche in cicli di lavoro intensivi e su più turni.

Categorie