

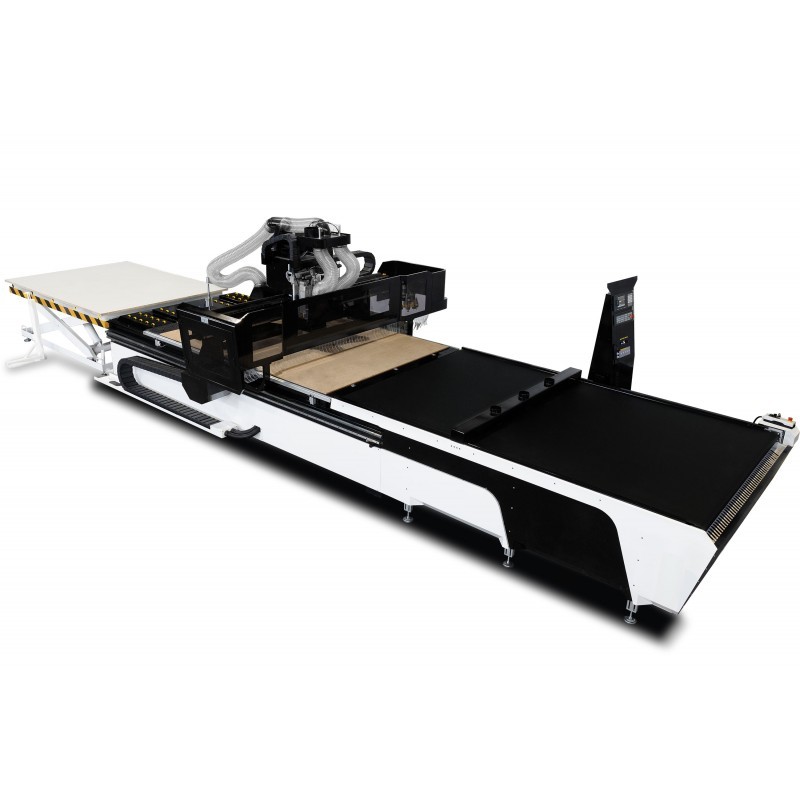
Una fresatrice CNC per legno richiede un fissaggio stabile per lavorare pannelli MDF, compensato, laminati e legno massello. Scopri quando scegliere un piano a vuoto, quando utilizzare morsetti meccanici e come ridurre errori dimensionali, vibrazioni, tempi di attrezzaggio e rischi di collisione durante la produzione di mobili.
Una fresatrice CNC per legno produce pannelli per mobili, ante, porte, elementi decorativi e componenti in massello. Potenza del mandrino, dimensioni del piano e programma non bastano per ottenere precisione: il materiale deve rimanere fermo durante la lavorazione.
Un pannello fissato male può spostarsi, sollevarsi o vibrare, provocando errori, rotture dell'utensile e collisioni. Per questo, scegliendo le fresatrici CNC per legno CORMAK, è utile confrontare fissaggio a vuoto e morsetti meccanici.
Perché il fissaggio è importante?
Durante la fresatura le forze di taglio e le vibrazioni possono spostare, piegare o sollevare il pezzo. Ne derivano bordi irregolari, fori fuori posizione e possibili danni a fresa, mandrino o macchina.
Il fissaggio incide anche sulla produttività. Oltre al tempo di taglio bisogna considerare posizionamento, controlli e cambio lavoro. Su pannelli ripetitivi conta la rapidità; su pezzi particolari conta la possibilità di disporre i morsetti nei punti corretti.
Come funziona un piano a vuoto?
Una pompa aspira aria sotto il materiale e la differenza di pressione lo comprime contro il piano. Il sistema può avere zone indipendenti, canalizzazioni e un pannello sacrificabile in MDF.
Le zone permettono di utilizzare l'aspirazione solo sotto il pannello, limitando le perdite sulle aree scoperte. L'MDF distribuisce la depressione e protegge la tavola, ma richiede spianatura periodica e controlli di usura, permeabilità e tenuta.
Il vuoto è adatto a MDF, HDF, compensato, truciolare e laminati per fori, scanalature e taglio di pannelli. La CORMAK C1325 PREMIUM con piano ibrido dispone, ad esempio, di quattro zone indipendenti.
Vantaggi del fissaggio a vuoto
Il cambio pannello è rapido: l'operatore appoggia, allinea, attiva le zone e verifica la tenuta. Non occorre riposizionare numerosi morsetti, riducendo i tempi improduttivi.
Senza morsetti sopra il materiale, l'utensile accede più liberamente alla superficie. È particolarmente utile nel nesting, quando si ricavano molte parti da un solo pannello.
La pressione distribuita favorisce lavorazioni ripetibili su frontali, ripiani e fianchi. La forza effettiva dipende però dalla differenza di pressione, dalla superficie utile, dalle perdite d'aria e dalle forze di taglio.
Limiti del piano a vuoto
Il sistema funziona meglio con pannelli piani e superfici di contatto estese. Legno deformato, materiali porosi, facce inferiori irregolari e pezzi piccoli possono ridurre la forza di tenuta. Occorre controllare pompa, filtri, guarnizioni e sottofondo MDF.
Tagliando completamente pezzi piccoli, diminuisce la superficie trattenuta e si aprono passaggi per l'aria. Il pezzo può muoversi. Si possono utilizzare ponticelli, lasciare una sottile pelle di materiale o modificare l'ordine delle lavorazioni.
La pompa va scelta valutando portata, depressione, dimensione del piano e perdite. Un esempio è la pompa per vuoto BECKER VTLF 2.250, destinata anche al fissaggio su macchine CNC. L'idoneità dipende dall'impianto effettivo.
Come funziona il fissaggio meccanico?
Morsetti, staffe, viti, battute e dispositivi appositi tengono fisicamente il pezzo contro il piano. Il sistema non richiede una superficie impermeabile né una pompa, ma la forza deve essere adatta al materiale.
È indicato per massello, tavole spesse, travi, gradini, porte e forme irregolari. Può trattenere pezzi inadatti al vuoto, ma pressioni eccessive o mal distribuite possono deformare o segnare il legno.
Per prototipi e piccole serie il fissaggio è flessibile: si possono adattare numero e posizione dei morsetti, considerando riferimenti, accessibilità e percorso dell'utensile.
Vantaggi e limiti dei morsetti
Morsetti adeguati permettono di bloccare elementi pesanti, alti, spessi o irregolari senza dipendere dalla permeabilità del materiale. Sono possibili anche attrezzature dedicate a componenti ripetitivi in massello.
Il montaggio richiede più tempo e ogni punto deve essere verificato nel programma. Una collisione tra utensile, portautensile e morsetto può danneggiare la macchina. Occorrono percorsi e altezze di sicurezza.
I morsetti nascondono parti del pezzo e possono richiedere lavorazioni successive o un nuovo posizionamento. Sono meno efficienti nel nesting continuo, ma molto utili per ordini speciali.
Vuoto o morsetti per mobili?
Il vuoto è generalmente vantaggioso nelle serie di mobili in MDF, HDF, compensato e laminati. Favorisce sostituzione rapida dei pannelli e nesting per frontali, fianchi e ripiani.
I morsetti sono preferibili con massello, componenti spessi, geometrie speciali e pezzi singoli, soprattutto quando il lato inferiore è irregolare o il contatto col piano è insufficiente.
Un piano ibrido consente entrambe le tecniche. La CORMAK C2040 IND combina zone a vuoto e scanalature a T per il bloccaggio meccanico.
Costi e organizzazione
Il vuoto comporta costi di pompa, energia, filtri, guarnizioni, pannelli MDF e manutenzione della tenuta. Nella produzione ripetitiva il cambio rapido può compensare le spese.
I morsetti possono costare meno inizialmente, ma aumentare il lavoro manuale, i cambi di attrezzaggio e gli interventi in più fasi.
Prima di acquistare prova un pannello abituale e un pezzo complesso. Misura tempo di fissaggio, stabilità durante il taglio, qualità dei bordi e sicurezza. Confronta il ciclo completo, non solo il tempo di fresatura.
Conclusioni
Il piano a vuoto facilita la lavorazione rapida dei pannelli, mentre i morsetti garantiscono flessibilità con massello e componenti difficili. Il sistema deve essere scelto in base ai materiali realmente utilizzati.
Superficie di contatto, permeabilità, forze di taglio, quantità e tempi di preparazione sono determinanti. Una soluzione ibrida è spesso vantaggiosa per officine con lavori sia di nesting sia su misura.

Categorie