

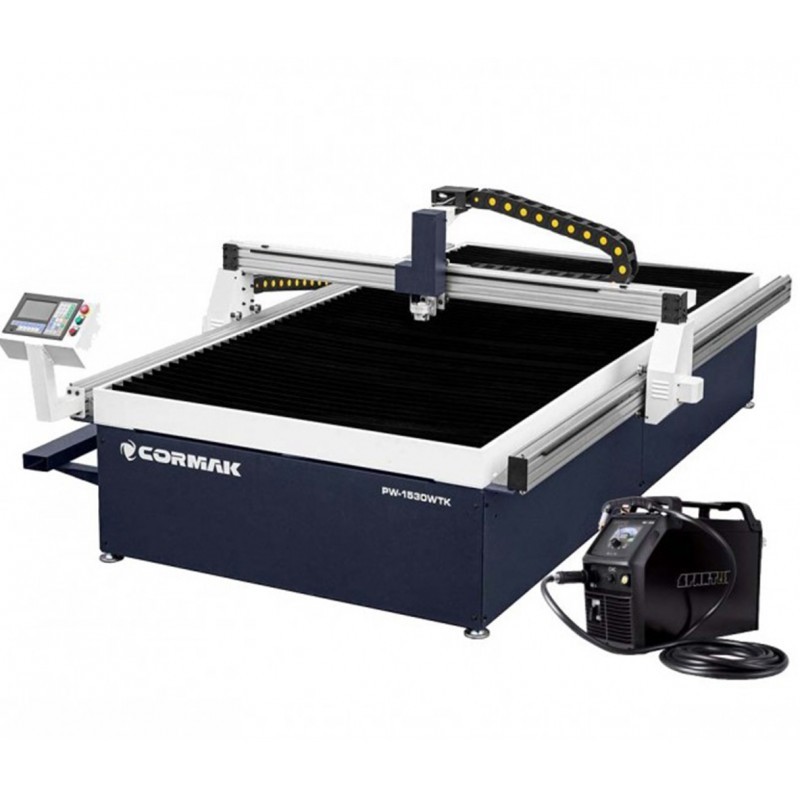
Il controllo THC dell'altezza torcia contribuisce a mantenere costante la distanza dalla lamiera durante il taglio plasma CNC. Scopri le differenze tra THC e IHS, gli effetti di una torcia troppo alta o troppo bassa e come gestire foratura iniziale, angoli, piccoli fori e qualità dei bordi.
Il taglio plasma CNC permette di lavorare rapidamente acciaio strutturale, inox e alluminio. La qualità dipende da corrente, velocità, gas e consumabili, ma anche dalla distanza fra torcia e lamiera. Un sistema THC regola automaticamente l'altezza durante il taglio, compensando eventuali ondulazioni del foglio.
La regolazione corretta favorisce la ripetibilità, senza sostituire tabelle di taglio, rilevamento della superficie e programma CAM. Consulta le macchine da taglio plasma CORMAK per confrontare le soluzioni.
Che cos'è il THC nel taglio plasma CNC?
THC significa Torch Height Control e gestisce l'asse Z durante il taglio. Molti sistemi misurano la tensione d'arco e la confrontano con un riferimento. Se cambia la lunghezza dell'arco, cambia anche la tensione; il controller può quindi alzare o abbassare la torcia.
Gli algoritmi non sono identici su ogni macchina. Misurazione, ritardi, protezione dall'abbassamento e risposta alle variazioni di velocità dipendono da generatore, CNC e asse Z. Occorre usare i valori indicati dal costruttore.
THC e IHS: due funzioni distinte
IHS, Initial Height Sensing, identifica la superficie della lamiera prima della perforazione iniziale mediante sensori ohmici o meccanici, secondo la macchina. Dopo il rilevamento, la torcia si porta all'altezza di perforazione e poi a quella di taglio.
THC interviene durante la fase appropriata del percorso. Altezza di perforazione, altezza di taglio e altezza di trasferimento non sono intercambiabili: dipendono da materiale, spessore, corrente, gas e consumabili.
Perché l'altezza della torcia modifica il taglio?
La distanza condiziona la concentrazione dell'arco, la larghezza del solco, l'inclinazione del bordo, le scorie e la precisione dei fori. Un'altezza stabile aiuta a ottenere pezzi dimensionalmente ripetibili, con la corretta compensazione del solco.
- Solco e bordo più regolari.
- Migliore controllo di inclinazione, bave e fori.
- Minore rischio di urti contro la lamiera.
- Usura più prevedibile di ugelli ed elettrodi.
THC non corregge ugelli usurati, gas inadeguato, velocità sbagliata o giochi meccanici. La qualità deriva dalla configurazione complessiva.
Che cosa accade con la torcia troppo alta?
Un'eccessiva distanza può allargare il solco, aumentare lo smusso positivo e peggiorare la precisione. I piccoli fori possono risultare irregolari e, con velocità non corretta, possono verificarsi tagli incompleti.
Effetti simili possono dipendere anche da ugelli consumati, corrente o pressione del gas sbagliate e parametri di avanzamento inadeguati. È necessario valutare l'intero processo.
Che cosa accade con la torcia troppo bassa?
La distanza insufficiente aumenta il rischio di collisione con lamiere ondulate o pezzi già separati. Ugello, elettrodo e protezione possono danneggiarsi; durante la perforazione iniziale le proiezioni di metallo sono particolarmente pericolose.
Possono comparire arco instabile, segni di bruciatura, bave e fermi macchina. Rispettare le altezze previste nelle tabelle e verificarle dopo ogni cambio di materiale o consumabili.
Come funziona THC passo dopo passo?
- IHS: rileva la superficie e definisce lo zero Z.
- Altezza di perforazione: la torcia si solleva.
- Perforazione: il controller attende il ritardo impostato.
- Altezza di taglio: la torcia raggiunge il valore richiesto.
- Regolazione: THC legge il segnale dell'arco e corregge Z.
- Trasferimento: la torcia si alza prima del nuovo avvio.
Sequenza, attivazione e ritardi variano a seconda del dispositivo. Tensione e altezze devono provenire dalle tabelle per la configurazione utilizzata.
Angoli, piccoli fori e perforazione iniziale
Negli angoli stretti e nei piccoli fori il CNC rallenta. Questo può modificare la tensione dell'arco senza che cambi la distanza fisica dalla lamiera. THC potrebbe interpretare il segnale in modo errato e abbassare eccessivamente la torcia.
Funzioni anti-dive, corner lock e blocco temporaneo della regolazione riducono questo rischio, se supportate. La perforazione iniziale richiede inoltre un'altezza separata che protegga la torcia dagli spruzzi.
Qualità, produttività e costi con THC
Una distanza costante può ridurre molatura finale, rilavorazioni, collisioni e usura dei consumabili. Il beneficio è notevole soprattutto con lamiere grandi, sottili e deformabili o con produzione ripetitiva. Per confrontare le dimensioni di lavoro consulta gli impianti di taglio plasma CORMAK.
Il risultato dipende comunque dalla meccanica, dalla programmazione CAM, dai gas, dalla manutenzione e dai parametri. THC non garantisce automaticamente bordi privi di bave.
Come scegliere e configurare THC?
Verifica compatibilità tra generatore, torcia macchina, segnale di tensione d'arco, controller e asse Z. Sono fondamentali metodo IHS, movimento fluido, anti-dive e disponibilità di tabelle di taglio.
- Controllare sensore IHS e interfaccia della tensione.
- Verificare giochi meccanici e consumabili.
- Separare altezze di perforazione, taglio e trasferimento.
- Impostare CAM per angoli e piccoli fori.
- Controllare il primo pezzo prima della serie.
Il modello CORMAK PW-1530 WTK con ProCUT 125CNC viene descritto nel catalogo polacco con THC a tensione e rilevamento lamiera. Verificare sempre l'allestimento effettivo.
Taglio senza e con THC attivo: confronto
| Aspetto | Senza THC | Con THC |
|---|---|---|
| Lamiera ondulata | Posizione Z fissa | Correzione automatica |
| Bordo | Dipende dalla planarità | Geometria più stabile possibile |
| Consumabili | Rischio distanza errata | Meno avvicinamenti imprevisti |
| Angoli | Serve CAM corretto | CAM e possibile blocco THC |
Nel confronto delle macchine considera anche superficie utile e supporto del materiale. La CORMAK PW-2040 WTK con tavola ad acqua è un'altra configurazione descritta con THC nel catalogo polacco.
Sintomi di altezza torcia errata
- Molte scorie, bave e inclinazione variabile.
- Solco troppo largo e fori imprecisi.
- Problemi di perforazione e rapida usura dell'ugello.
- Collisioni con lamiera e pezzi tagliati.
- Oscillazioni Z e abbassamenti negli angoli.
Prima di regolare THC controlla collegamenti elettrici, consumabili, gas, velocità, meccanica e CAM. La manutenzione elettrica richiede personale qualificato.
Domande frequenti
Serve THC in ogni CNC plasma?
Non sempre, ma è molto utile su grandi lamiere, superfici ondulate e produzioni ripetitive.
THC rileva la superficie?
Di norma questa è la funzione di IHS, mentre THC regola l'altezza durante il taglio.
THC migliora i piccoli fori?
Aiuta a mantenere l'altezza, ma potrebbe essere necessario sospendere la regolazione quando la macchina rallenta.
Perché la torcia scende negli angoli?
La riduzione della velocità modifica la tensione d'arco; anti-dive o corner lock aiutano a evitare correzioni sbagliate.
Conclusione
THC contribuisce a mantenere il corretto distacco dalla lamiera e una qualità più costante. Deve lavorare insieme a IHS, altezze di perforazione corrette, consumabili integri e programma CAM appropriato.
Controllare contemporaneamente gas, corrente, velocità e meccanica, limitando la regolazione negli angoli, può ridurre difetti, usura e fermi macchina.

Categorie