


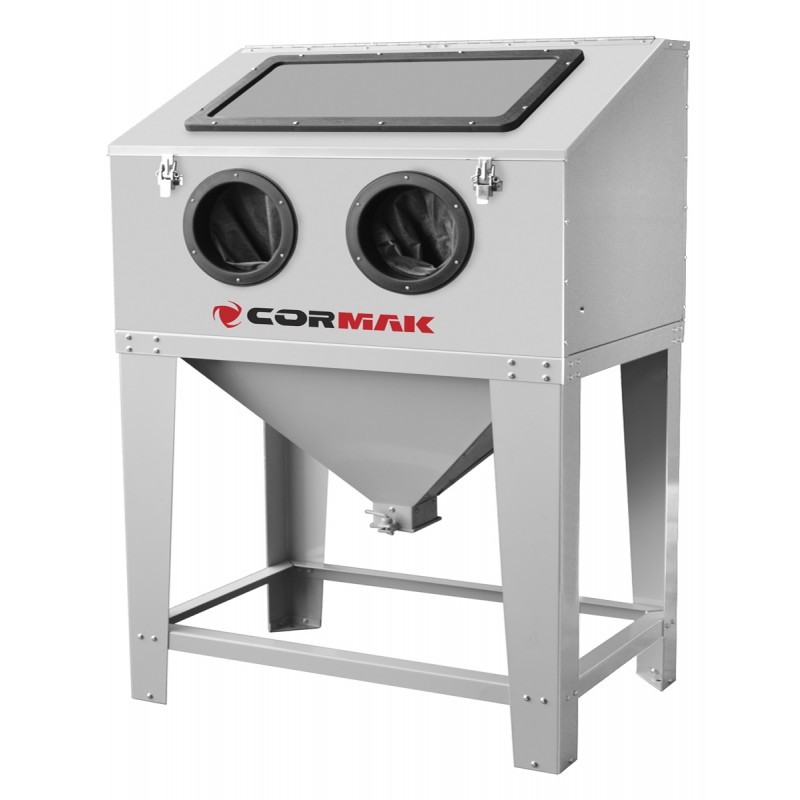
La scelta dell’abrasivo influisce sulla velocità di pulizia, sul grado di lavorazione della superficie e sull’usura dell’ugello, dei tubi e dei componenti della sabbiatrice. Un materiale troppo aggressivo può danneggiare la lamiera sottile, arrotondare i bordi o lasciare un profilo troppo profondo. D'altra parte, un granulo troppo delicato allungherà il processo di pulizia e potrebbe non riuscire a rimuovere ruggine spessa, scorie o vernice a più strati.
La scelta dell'abrasivo influisce sulla velocità di pulizia, sul grado di lavorazione della superficie e sull'usura dell'ugello, dei tubi e dei componenti della sabbiatrice. Un materiale troppo aggressivo può danneggiare la lamiera sottile, arrotondare i bordi o lasciare un profilo troppo profondo. D'altra parte, una graniglia troppo delicata allungherà il processo di pulizia e potrebbe non riuscire a rimuovere ruggine spessa, scorie o vernice a più strati.
Prima di iniziare il lavoro è necessario determinare il tipo di metallo, lo spessore del componente, il tipo di sporco e il risultato finale desiderato. È necessario un abrasivo diverso per la rimozione della corrosione da una struttura in acciaio, un altro per la preparazione dell’alluminio e ancora un altro per la pulizia dei componenti prima dell’applicazione del rivestimento verniciato.
In cosa consiste la sabbiatura?
La sabbiatura utilizza un getto di abrasivo proiettato tramite aria compressa. I granuli colpiscono la superficie da pulire e rimuovono meccanicamente ruggine, scorie, depositi, ossidi e vecchi rivestimenti. In pratica, si parla sempre più spesso in senso lato di trattamento abrasivo a getto, poiché nel processo si utilizzano non solo la sabbia classica, ma anche l’elettracorindone, i granuli di vetro, la graniglia d’acciaio, il granato e altri materiali.
Il processo trova applicazione in stabilimenti di produzione, officine, officine di verniciatura, imprese di ristrutturazione e reparti di manutenzione. Consente di preparare il metallo per la verniciatura, la saldatura, l’incollaggio, la zincatura, il controllo di qualità e l’ulteriore lavorazione. Una lavorazione ben eseguita aumenta l’aderenza dei nuovi rivestimenti e facilita la valutazione delle reali condizioni tecniche del componente.
Da cosa dipende la scelta dell’abrasivo adeguato?
La scelta dell’abrasivo deve tenere conto della sua durezza, granulometria, forma dei grani, polverosità, possibilità di riutilizzo e requisiti della sabbiatrice. I granuli affilati e spigolosi asportano intensamente il materiale dalla superficie. Rimuovono efficacemente la corrosione e la vernice, lasciando un profilo ben definito per i successivi trattamenti protettivi.
I granuli sferici agiscono in modo più delicato. Piuttosto che asportare il materiale in modo aggressivo, lo colpiscono e lo levigano. Vengono utilizzati, tra l’altro, per la satinatura, la pulizia dell’alluminio, dell’acciaio inossidabile e di elementi in cui è importante l’aspetto estetico della superficie.
Anche la dimensione dei granuli è importante. Un abrasivo più grosso permette di rimuovere più rapidamente lo sporco ostinato, ma lascia una superficie più ruvida. Una granulometria più fine garantisce un maggiore controllo e risulta più indicata per componenti sottili, di precisione o decorativi.
Elettrocorindone per ruggine e rivestimenti duri
L’elettracorindone è un abrasivo duro e tagliente utilizzato per rimuovere ruggine, scorie, vernice e residui di trattamento termico. Dà buoni risultati su acciaio al carbonio, acciaio inossidabile e molti metalli non ferrosi, purché i parametri di lavorazione siano correttamente adattati al pezzo.
Crea un profilo superficiale articolato, motivo per cui viene spesso utilizzato prima della verniciatura, dell’incollaggio e dell’applicazione di protezioni anticorrosive. Consente di rimuovere rapidamente i vecchi rivestimenti anche da parti di macchinari sottoposte a forte usura, strutture in acciaio ed elementi da officina.
L’elevata durezza dell’elettrocorindone può tuttavia accelerare l’usura dell’ugello, dei tubi e delle parti operative della sabbiatrice. In presenza di lamiere sottili è necessario utilizzare una granulometria più fine, una pressione inferiore e una maggiore distanza dell’ugello dal pezzo, al fine di limitare il rischio di deformazioni o di un eccessivo irruvidimento della superficie.
L’elettrocorindone è indicato per:
- rimozione di ruggine spessa e scorie,
- preparazione dell’acciaio alla verniciatura,
- pulizia di giunti, fusioni e elementi strutturali,
- rimozione di rivestimenti duri,
- lavorazioni che richiedono un'elevata forza di asportazione.
Granuli di vetro per una finitura più delicata
Le sfere di vetro sono meno aggressive dell’elettracorindone. Consentono di pulire il metallo senza asportare troppo materiale dalla superficie. Vengono spesso utilizzate su alluminio, acciaio inossidabile, ottone e elementi decorativi, per i quali sono importanti l’estetica e una finitura uniforme.
Il granulato di vetro rimuove efficacemente lievi incrostazioni, scolorimenti, ossidi sottili e residui di lavorazione. Lascia la superficie con un effetto satinato. Tuttavia, non rappresentano la scelta migliore quando è necessario rimuovere corrosione profonda, incrostazioni resistenti o rivestimenti verniciati duri e multistrato.
L’abrasivo di vetro è ideale per la pulizia di stampi, utensili, componenti automobilistici e superfici dalla forma più complessa. La grana fine facilita l’accesso a scanalature, cavità e punti difficili da raggiungere, mentre la natura più delicata della lavorazione contribuisce a ridurre il rischio di danni visibili.
Graniglia d’acciaio e graniglia a spigoli vivi
La graniglia d’acciaio ha solitamente forma sferica e una lunga durata. Può essere riutilizzata più volte in apparecchiature adatte al funzionamento con abrasivi metallici. Viene utilizzato per la pulizia di pezzi fusi, la rimozione della scoria, l’irrobustimento delle superfici e la lavorazione di componenti in acciaio.
La graniglia a spigoli vivi agisce in modo più aggressivo. Rimuove efficacemente la ruggine e i vecchi rivestimenti, creando un profilo ruvido adatto ai trattamenti anticorrosivi. Richiede tuttavia una macchina opportunamente selezionata, poiché l’abrasivo metallico ha una massa maggiore e requisiti diversi rispetto agli abrasivi minerali leggeri.
Gli abrasivi in acciaio non dovrebbero essere utilizzati in qualsiasi sabbiatrice. Richiedono un sistema adeguato di alimentazione, separazione e recupero. Occorre inoltre prestare attenzione in presenza di acciaio inossidabile e alluminio, poiché le particelle di ferro possono contaminare la superficie lavorata e comprometterne la resistenza alla corrosione.
Il granato come abrasivo minerale universale
Il granato è un abrasivo minerale con grani affilati e una produzione di polvere relativamente bassa. Consente di rimuovere efficacemente vernici, ruggine e rivestimenti protettivi da strutture in acciaio, alluminio e grandi elementi industriali.
Garantisce un buon equilibrio tra velocità di lavoro e controllo del risultato. Viene spesso utilizzato nella sabbiatura a cielo aperto, nella lavorazione di strutture di grandi dimensioni e nella preparazione del metallo per la verniciatura a polvere o il trattamento anticorrosivo.
Il granato è la scelta ideale quando è importante ottenere:
- un profilo uniforme della superficie metallica,
- una rapida rimozione dei rivestimenti,
- minore produzione di polvere,
- la pulizia di strutture di grandi dimensioni,
- preparazione dei componenti per la protezione anticorrosiva.
Come scegliere la granulometria?
Una granulometria più grossa è adatta per sporco ostinato, depositi duri e ruggine spessa. Garantisce un’elevata intensità di trattamento, ma può lasciare un profilo superficiale più profondo. Con parametri troppo aggressivi, può inoltre aumentare l’usura dell’ugello e il rischio di danneggiare i componenti più sottili.
L’abrasivo a grana più fine è più indicato per l’alluminio, le lamiere sottili, i componenti di precisione e i lavori di finitura. Il processo di sabbiatura richiede quindi più tempo, ma l’operatore ha un maggiore controllo sul risultato finale.
La granulometria deve inoltre essere adattata al diametro dell’ugello e alle capacità dell’apparecchiatura. Granuli troppo grandi possono causare intasamenti, un flusso irregolare del materiale e un funzionamento instabile del getto. Un abrasivo troppo fine, in presenza di sporco consistente, può invece allungare il processo e aumentare il consumo di aria compressa.
Pressione e modalità di guida dell’ugello
Anche un abrasivo correttamente selezionato può danneggiare il pezzo se viene applicata una pressione troppo elevata. Una lamiera sottile può deformarsi sotto l’effetto dell’impatto violento dei granuli e del riscaldamento locale. Nel caso dell’alluminio, dell’acciaio inossidabile e degli elementi decorativi, è necessario scegliere i parametri con particolare attenzione.
Prima di iniziare il lavoro, è consigliabile effettuare una prova su una zona non visibile o su un campione di materiale. L’operatore dovrebbe aumentare gradualmente la pressione, controllando la velocità di rimozione dello sporco, l’aspetto della superficie e il grado di sviluppo del profilo.
L’ugello deve essere guidato in modo uniforme, mantenendo una distanza e un angolo costanti rispetto al pezzo. Dirigere il getto troppo a lungo su un unico punto può alterare eccessivamente la superficie da pulire, surriscaldare il materiale o lasciare tracce di lavorazione irregolari.
L’importanza del compressore e della qualità dell’aria
Una sabbiatura efficace richiede una quantità adeguata di aria compressa. Una portata insufficiente del compressore provoca cali di pressione, un funzionamento irregolare e un allungamento dell’intero processo. In pratica, la scelta dell’abrasivo dovrebbe quindi andare di pari passo con la valutazione della portata del compressore, del diametro dell’ugello e del fabbisogno d’aria dell’apparecchio.
L’umidità nell’impianto può causare l’agglomerazione dell’abrasivo e l’ostruzione dei tubi. È consigliabile utilizzare un essiccatore, un separatore di condensa e filtri adeguati. Una pressione stabile e aria asciutta migliorano la ripetibilità del processo, riducono i tempi di fermo e aiutano a mantenere un flusso uniforme dell’abrasivo.
Come scegliere l’abrasivo nella pratica?
Per ruggine spessa, scorie e rivestimenti duri è consigliabile prendere in considerazione l’elettrocorindone o la graniglia a spigoli vivi. Per l’alluminio, l’acciaio inossidabile e le finiture estetiche, i granuli di vetro sono la scelta migliore. Per le strutture di grandi dimensioni e la sabbiatura a cielo aperto, il granato può essere una buona scelta, soprattutto quando è importante l’equilibrio tra rendimento e controllo delle polveri.
Tuttavia, non si dovrebbe scegliere l’abrasivo basandosi esclusivamente sul nome del materiale. Sono importanti lo spessore del pezzo, le condizioni della superficie, la rugosità richiesta, il tipo di rivestimento successivo e le capacità della sabbiatrice. La soluzione più sicura consiste nell’effettuare una prova tecnologica e, solo sulla base dei risultati, scegliere la pressione, la granulometria e la velocità di avanzamento dell’ugello.
Riepilogo
L’elettracorindone è indicato per la rimozione intensiva di ruggine, scorie e vecchi rivestimenti. Il granulato di vetro è più indicato per la pulizia delicata e la satinatura dell’alluminio o dell’acciaio inossidabile. La graniglia d’acciaio si distingue per la sua elevata durata, mentre il granato rappresenta una scelta universale per la preparazione di grandi strutture in vista della verniciatura.
Nella scelta dell’abrasivo, occorre tenere conto del tipo di metallo, dello spessore del pezzo, del profilo superficiale desiderato e delle capacità della sabbiatrice. Una prova tecnologica consente di stabilire la pressione e la granulometria corrette senza il rischio di danneggiare il pezzo. In questo modo, il processo di sabbiatura risulta più rapido, più stabile e meglio adattato alle fasi successive della lavorazione.

Categorie