


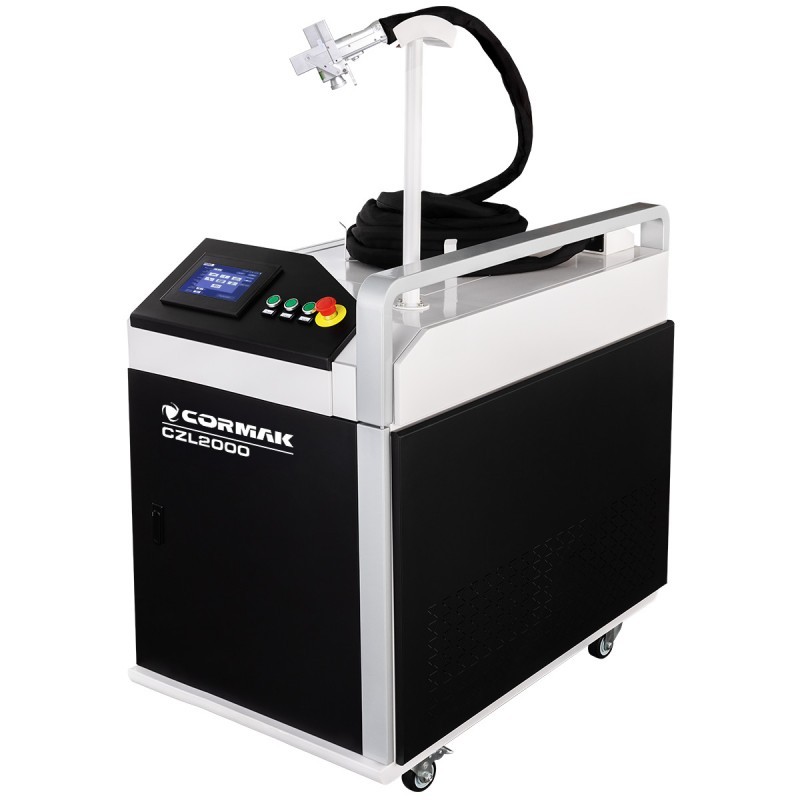
La pulizia laser è un metodo per rimuovere ruggine, rivestimenti, ossidi, depositi e altre impurità dalle superfici. Il raggio laser agisce principalmente sullo strato da rimuovere, pertanto il processo risulta preciso, non invasivo e riduce l’uso di abrasivi e prodotti chimici.
La pulizia laser è un metodo per rimuovere ruggine, rivestimenti, ossidi, depositi e altre impurità dalle superfici. Il raggio laser agisce principalmente sullo strato da rimuovere, pertanto il processo risulta preciso, senza contatto e limita l’uso di abrasivi e prodotti chimici.
La scelta più importante riguarda la modalità di emissione dell’energia: il laser a impulsi funziona con serie di brevi impulsi, mentre il laser CW emette il raggio in modo continuo. Non esiste un’unica soluzione ideale per tutte le applicazioni. La scelta dipende principalmente dal materiale di base, dal tipo di contaminazione, dalla qualità della superficie richiesta, dall’entità dei lavori e dall’organizzazione di una postazione di lavoro sicura.
Come funziona la pulizia laser?
La testina guida il raggio sulla superficie, solitamente scansionandola in un determinato campo di lavoro. Lo strato di ruggine, vernice, ossidi, olio o incrostazioni assorbe l'energia in modo diverso rispetto al materiale di base. Con parametri correttamente selezionati, le impurità possono essere staccate, vaporizzate o frantumate, mentre il substrato rimane pronto per il processo successivo, ad esempio la saldatura, la verniciatura o l’incollaggio.
L’efficacia non dipende dalla sola potenza dell’apparecchio. Sono importanti anche: l’energia e la frequenza degli impulsi o la potenza continua, il diametro del punto, l’ampiezza e la velocità di scansione, la distanza di lavoro, lo stato della superficie, lo spessore dello strato e il modo in cui viene guidata la testina. Pertanto, le impostazioni ottimali vengono sempre determinate su un campione rappresentativo del pezzo reale.
Laser di pulizia a impulsi
Il laser a impulsi trasmette energia in impulsi brevi e ripetitivi. Questo modo di funzionamento consente di raggiungere un’elevata potenza di picco in un tempo molto breve, mentre tra un impulso e l’altro la superficie ha il tempo di dissipare parzialmente il calore. In pratica, ciò garantisce un elevato controllo sulla rimozione di strati sottili e sull’applicazione localizzata dell’energia.
In quali casi è più indicato?
- pulizia di componenti di precisione e superfici che richiedono un buon aspetto estetico;
- rimozione di ruggine leggera e media, ossidi, incrostazioni e scolorimenti post-saldatura;
- pulizia di stampi, utensili, attrezzature e componenti di alto valore;
- lavorazione di acciaio inossidabile, alluminio e lamiere sottili, quando è fondamentale limitare l’impatto termico;
- rimozione selettiva di rivestimenti sottili senza un riscaldamento intenso dell’intero pezzo.
Vantaggi principali
In modalità pulsata è più facile dosare con precisione l'energia su una superficie ridotta. Se configurati correttamente, ciò può ridurre il rischio di surriscaldamento, scolorimento o alterazioni della struttura superficiale. Per questo motivo, i laser a impulsi vengono spesso scelti per applicazioni in cui la conservazione della qualità della superficie di base è importante quanto la rimozione dello sporco.
Limiti
Un laser a impulsi non è automaticamente più lento né più veloce di un laser CW: il risultato dipende dallo specifico strato, dal campo di lavoro e dai parametri. Tuttavia, in presenza di rivestimenti molto spessi ed estesi o di strutture massicce, un dispositivo impostato per una pulizia di precisione può risultare meno pratico rispetto a un sistema CW ad alta efficienza. Di solito richiede anche una maggiore competenza nella scelta dell’energia dell’impulso, della frequenza e della modalità di scansione.
Laser di pulizia CW – fascio continuo
Il laser CW, ovvero a onda continua, emette energia in modo continuo. Grazie al fascio stabile e ininterrotto, è in grado di fornire un’elevata potenza media alla superficie e di agire rapidamente sulle incrostazioni più resistenti. Questa soluzione viene spesso scelta per lavori in cui la priorità è la velocità di pulizia di un’area estesa.
Dove dà il meglio di sé?
- ampie superfici di strutture in acciaio, telai, profili e componenti di macchinari;
- ruggine spessa, vecchi strati di vernice e depositi industriali difficili da rimuovere;
- lavori di preparazione prima della saldatura o della verniciatura su pezzi di grandi dimensioni;
- lavori in cui è importante un’elevata resa superficiale.
Vantaggi principali
Il fascio continuo consente un rapido apporto di energia, pertanto può essere molto efficace in applicazioni industriali su larga scala. Se la testina è ben posizionata, consente di rimuovere efficacemente strati che richiederebbero molto tempo con metodi manuali, come la levigatura o la raschiatura.
Limiti
L'erogazione continua di energia rende ancora più importante il controllo del calore. Una potenza inadeguata, un avanzamento troppo lento della testina o una distanza di lavoro troppo ridotta possono lasciare segni, causare scolorimenti o surriscaldare localmente il substrato. Pertanto, il laser CW non è sempre la scelta più indicata per elementi sottili, decorativi o particolarmente delicati.
Laser a impulsi e laser CW: le differenze principali
| Criterio | Laser pulsato | Laser CW |
|---|---|---|
| Modalità di emissione | Impulsi brevi e controllati | Fascio continuo |
| Priorità principale | Precisione, selettività e riduzione dell'impatto termico | Elevata potenza media ed efficienza superficiale |
| Applicazioni tipiche | Ossidi, ossidazioni, rivestimenti leggeri, componenti di precisione | Ruggine più spessa, vecchie vernici, grandi strutture e sporco più ostinato |
| Materiali delicati | Spesso più facile da controllare su pezzi sottili e di valore | Richiede un controllo particolare dei parametri e prove tecnologiche |
| Scelta della potenza | Non conta solo la potenza media, ma anche l’energia dell’impulso e la frequenza | La potenza continua, il diametro del spot e la velocità di scansione sono fondamentali |
| Rischio di errori | Parametri errati possono lasciare uno strato o opacizzare la superficie | Parametri errati possono causare un surriscaldamento eccessivo e segni termici |
In pratica, non si devono confrontare solo i valori di potenza riportati sulla targhetta, ma i risultati delle prove effettuate su un materiale specifico. Una potenza di 100 W in un laser pulsato e una potenza di 1000 W in un sistema CW descrivono modalità diverse di rilascio dell’energia, pertanto non sono semplicemente equivalenti in termini di effetto di pulizia.
Come scegliere la tecnologia più adatta al compito?
Scegliere un laser a impulsi quando:
- il controllo dell’effetto è fondamentale e la superficie deve mantenere un’elevata qualità;
- si puliscono alluminio, acciaio inossidabile, lamiere sottili, stampi, utensili o componenti di precisione;
- si rimuovono ossidi, scolorimenti da saldatura, incrostazioni, ruggine leggera o rivestimenti sottili;
- il pezzo è costoso, di difficile accesso o il suo danneggiamento comporterebbe costi elevati;
- si necessita di una pulizia selettiva solo di determinate zone.
Prendete in considerazione il laser CW quando:
- si puliscono strutture in acciaio grandi, massicce e resistenti;
- il criterio principale è l’efficienza su una superficie più ampia;
- si rimuovono ruggine spessa, vecchie vernici o sporco fortemente aderente;
- il processo prevede lavori preparatori ripetitivi prima dell’ulteriore lavorazione.
Il metodo più sicuro per la scelta è effettuare una prova su una superficie reale. La prova deve essere eseguita sullo stesso materiale, con uno spessore simile del rivestimento e nello stato finale della superficie. Ciò consente di valutare la velocità di pulizia, la qualità del substrato, i residui post-trattamento e la necessità di aspirazione.
Parametri che influenzano l’effetto di pulizia
In entrambi i tipi di apparecchi, la configurazione del processo è fondamentale. Un’energia troppo bassa potrebbe non rimuovere completamente lo strato, mentre un’energia troppo alta potrebbe danneggiare eccessivamente il materiale di base.
- Potenza media o potenza CW: determina la quantità di energia erogata nel tempo.
- Energia dell’impulso e frequenza: nei laser pulsati determinano la natura dell’interazione e la velocità di lavoro.
- Larghezza e schema di scansione: influenzano la copertura della superficie e l’omogeneità del risultato.
- Velocità di avanzamento della testina: se troppo lenta può aumentare l’apporto di calore, mentre se troppo veloce può lasciare residui.
- Messa a fuoco e distanza di lavoro: determinano la densità di energia sulla superficie.
- Tipo di strato: ruggine sciolta, vernice, ossidi, oli e incrostazioni derivanti dai processi produttivi reagiscono in modo diverso.
- Materiale di base: l’acciaio nero, l’acciaio inossidabile e l’alluminio differiscono per conducibilità termica, riflessione del fascio e sensibilità della superficie.
Errori e problemi più comuni
- Scelta basata esclusivamente sulla potenza: la potenza non sostituisce l’analisi dello strato, del pezzo e dei parametri della testa di lavorazione.
- Mancanza di una prova tecnologica: le impostazioni utilizzate su un altro materiale o dispositivo potrebbero non garantire un risultato simile.
- Movimento troppo lento della testina: può causare un riscaldamento inutile e lasciare segni sul materiale.
- Mancanza di controllo del fuoco: una distanza di lavoro errata riduce l’efficacia e compromette la ripetibilità.
- Mancanza di aspirazione: lo strato asportato non scompare – possono formarsi polvere, fumo o aerosol che devono essere catturati.
- Dare per scontato che il laser non danneggi il substrato: ogni processo richiede una validazione su un campione e parametri adeguati.
Sicurezza e aspirazione delle sostanze inquinanti
La pulizia laser richiede un'organizzazione della postazione conforme alla classe dell'apparecchio, alle istruzioni del produttore e alla valutazione dei rischi. I sistemi manuali a fascio aperto possono rappresentare un grave pericolo per la vista e la pelle, mentre l’interazione del laser con il rivestimento può generare polveri, fumi e vapori.
- utilizzare i dispositivi di protezione previsti per la specifica lunghezza d’onda e classe del laser;
- delimitare e segnalare l’area di lavoro, limitando l’accesso a persone non autorizzate;
- utilizzare un sistema di aspirazione locale adeguato al tipo di rivestimento da rimuovere;
- controllare lo stato delle lenti protettive, delle ottiche e dei dispositivi di sicurezza;
- garantire la formazione degli operatori, le procedure di avvio e arresto e lo stoccaggio sicuro dell'apparecchiatura;
- non pulire rivestimenti di composizione sconosciuta senza una valutazione dei rischi e un'adeguata strategia di aspirazione.
La sicurezza non è un elemento accessorio del processo. Un sistema di aspirazione ben progettato e il controllo dell’area di lavoro contribuiscono a proteggere l’operatore, a mantenere pulite le ottiche e a garantire la stabilità della qualità della pulizia.
FAQ – Domande frequenti
Il laser pulsato è sempre migliore di quello CW?
No. Il laser pulsato di solito offre un elevato controllo sulla rimozione precisa degli strati, ma il sistema a onda continua (CW) può essere più adatto per superfici estese e molto sporche. La scelta dipende dal compito da svolgere e dai test tecnologici.
Il laser CW rimuove la ruggine più velocemente?
Può essere molto efficiente su elementi grandi e massicci, ma la velocità effettiva dipende dallo spessore della ruggine, dalla potenza, dal campo di scansione, dal metodo di guida e dallo standard di pulizia richiesto. Non si dovrebbe valutare la velocità esclusivamente sulla base della potenza nominale.
La pulizia laser è completamente priva di rifiuti?
No. Il processo di solito non richiede sabbia né materiali abrasivi, ma la ruggine, la vernice o i depositi rimossi possono generare polvere, particelle e vapori. Questi devono essere raccolti e smaltiti in base al tipo di contaminante.
È possibile pulire l’alluminio e l’acciaio inossidabile?
Sì, ma richiedono un'attenta selezione dei parametri e delle prove. In particolare, è necessario controllare l'impatto termico, l'aspetto della superficie e il rischio di lasciare tracce dopo il processo.
Riepilogo
Il laser a impulsi e il laser CW vengono utilizzati per compiti diversi, spesso complementari. Il laser a impulsi è solitamente preferito quando sono importanti la precisione, la selettività e la limitazione dell'impatto termico. Il laser CW può essere vantaggioso quando la priorità è la pulizia efficiente di superfici più ampie e resistenti.
La scelta ottimale non dipende esclusivamente dal tipo di sorgente o dalla potenza in watt. Richiede una valutazione del materiale, del tipo di contaminazione, della qualità prevista, della produttività del processo, della sicurezza e dei risultati delle prove tecnologiche.

Categorie